Kısa ve kalın levhaları bükerken, makine kapasitesi Bu, denklemin sadece bir parçasıdır. Bir pres freninin yapılandırılma şekli, iş parçasının nasıl konumlandırıldığı, bükme yükünün nasıl ele alındığı ve istenen şeklin ne kadar tutarlı bir şekilde üretilebileceği üzerinde doğrudan bir etkiye sahip olabilir.
Bu durum, bükme uzunluğu nispeten kısa ancak levha kalın ve ağır olduğunda özellikle önem kazanır. Bu tür uygulamalarda, makine tipik sac işleme sırasında olduğundan daha yoğun bir bükme yüküne maruz kalır.
Bu nedenle, ağır levha bükme presi, sadece nominal tonaja göre seçilmek yerine, gerçek bükme uygulamasına göre yapılandırılmalıdır.
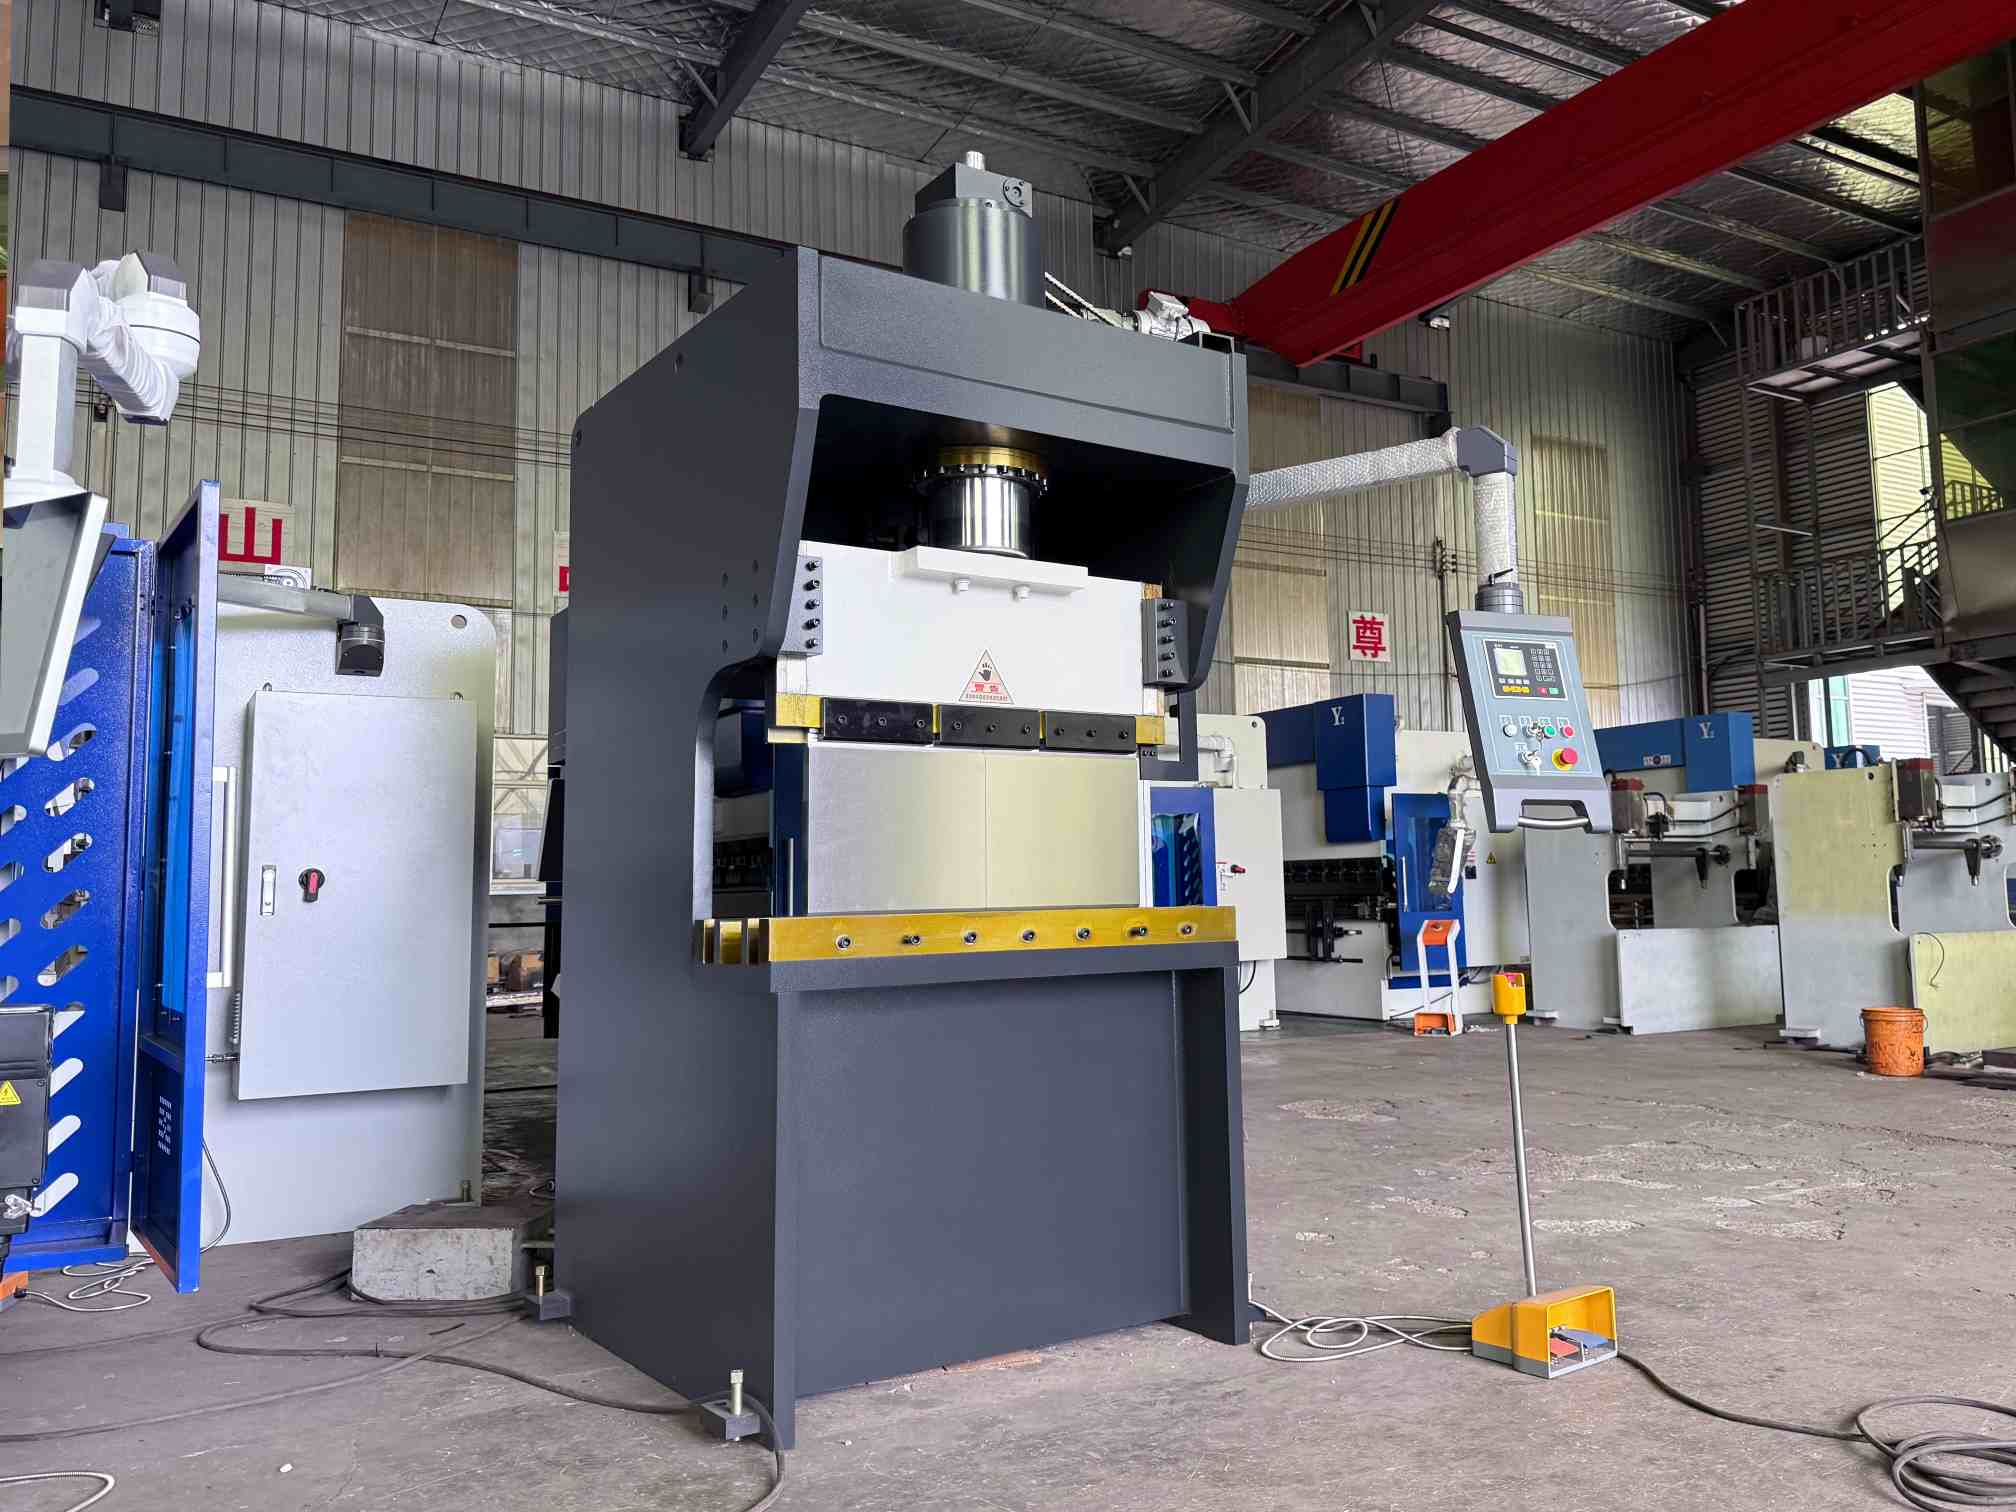
Çerçeve, tüm bükme işleminin temelini oluşturur.
Kısa ve kalın levhaların bükülmesi sırasında, nispeten küçük bir çalışma alanında büyük miktarda kuvvet yoğunlaşabilir. Bu nedenle, uygun bir makinenin yük altında geometrisini koruyabilen rijit bir çerçeveye ihtiyacı vardır.
Bu, daha ağır bir makinenin her uygulama için otomatik olarak daha iyi olduğu anlamına gelmez. Önemli olan nokta, çerçeve yapısının beklenen malzeme kalınlığına, bükme uzunluğuna ve çalışma koşullarına uygun olmasıdır.
Tekrar tekrar kısa ve ağır parçalar işleyen atölyeler için, yapısal sağlamlık, çok yüksek nominal kapasiteye sahip olmaktan daha önemli olabilir.
Daha uzun çalışma süresi her zaman bir avantaj değildir.
Geleneksel sac metal üretiminde, uzun işleme uzunluğu farklı boyutlardaki parçaların işlenmesi için esneklik sağlar. Ancak, kısa ve kalın levhaların farklı gereksinimleri vardır.
İş parçalarının çoğu nispeten kısa ise, kompakt bir çalışma alanı gerçek üretim aralığına daha uygun hale getirilebilir. Bu, makinenin ara sıra aşırı büyük parçaları barındırmak için makine boyutunu artırmak yerine, amaçlanan uygulamaya odaklanmasına yardımcı olabilir.
Doğru soru şu değil:
"Pres freninin uzunluğu ne kadar?"
Şöyledir:
“Ürettiğimiz parçaların tipik bükme uzunluğu nedir?”
Bu ayrım, özel ekipman seçerken önemli bir fark yaratabilir.
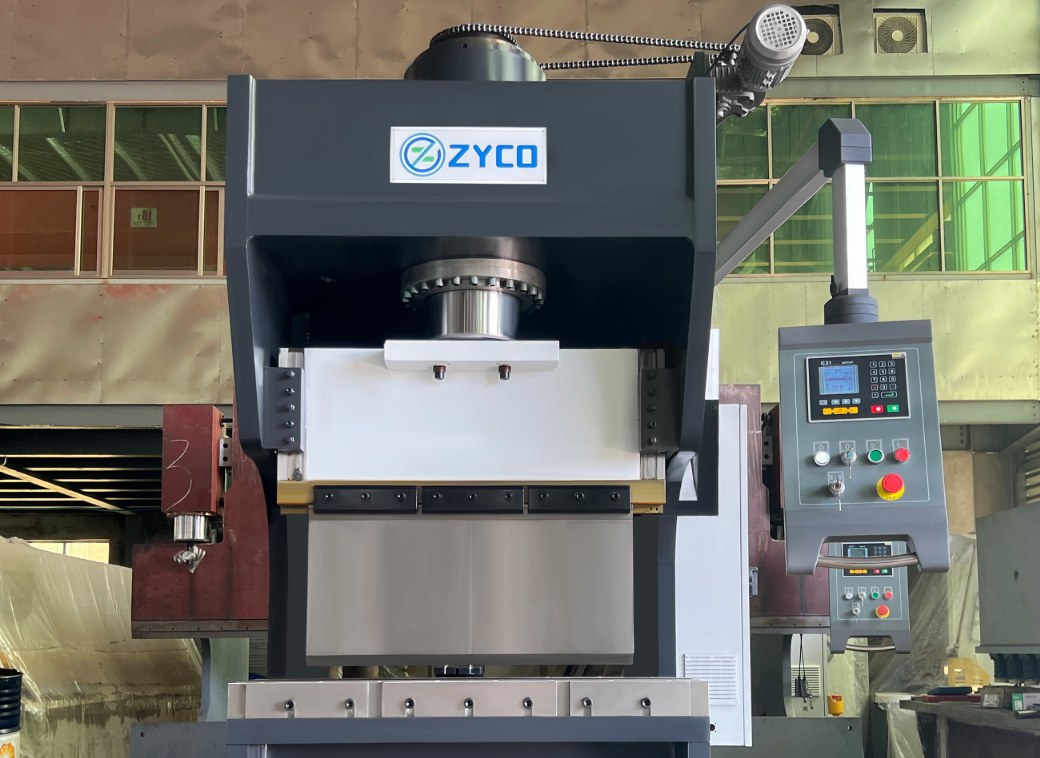
Çalışma tablası ve kızak, ana bükme bölgesini oluşturur. Bunların ilişkisi, iş parçasının nasıl desteklendiğini ve bükme kuvvetinin makine aracılığıyla nasıl iletildiğini etkiler.
Kısa ve kalın levhalarda, bükme alanı nispeten kısa bir mesafede yüksek bir yük taşıyabilir. Bu nedenle, çalışma tablasının sağlam bir destek sağlaması, kızağın ise bükme sırasında kontrollü bir hareket sergilemesi gerekir.
Uygun bir konfigürasyon, iş parçasının boyutunu ve ağırlığını da dikkate almalıdır. Kalın plakaların elle konumlandırılması zor olabilir, bu nedenle çalışma alanı, operatörün gereksiz taşıma sorunları yaratmadan malzemeyi yerleştirmesine ve hizalamasına olanak sağlamalıdır.
Pratikte, makine konfigürasyonu sadece kuvvetle ilgili değildir. Aynı zamanda operatörün bükme işlemi sırasında iş parçasını ne kadar kolay kontrol edebildiğiyle de ilgilidir.
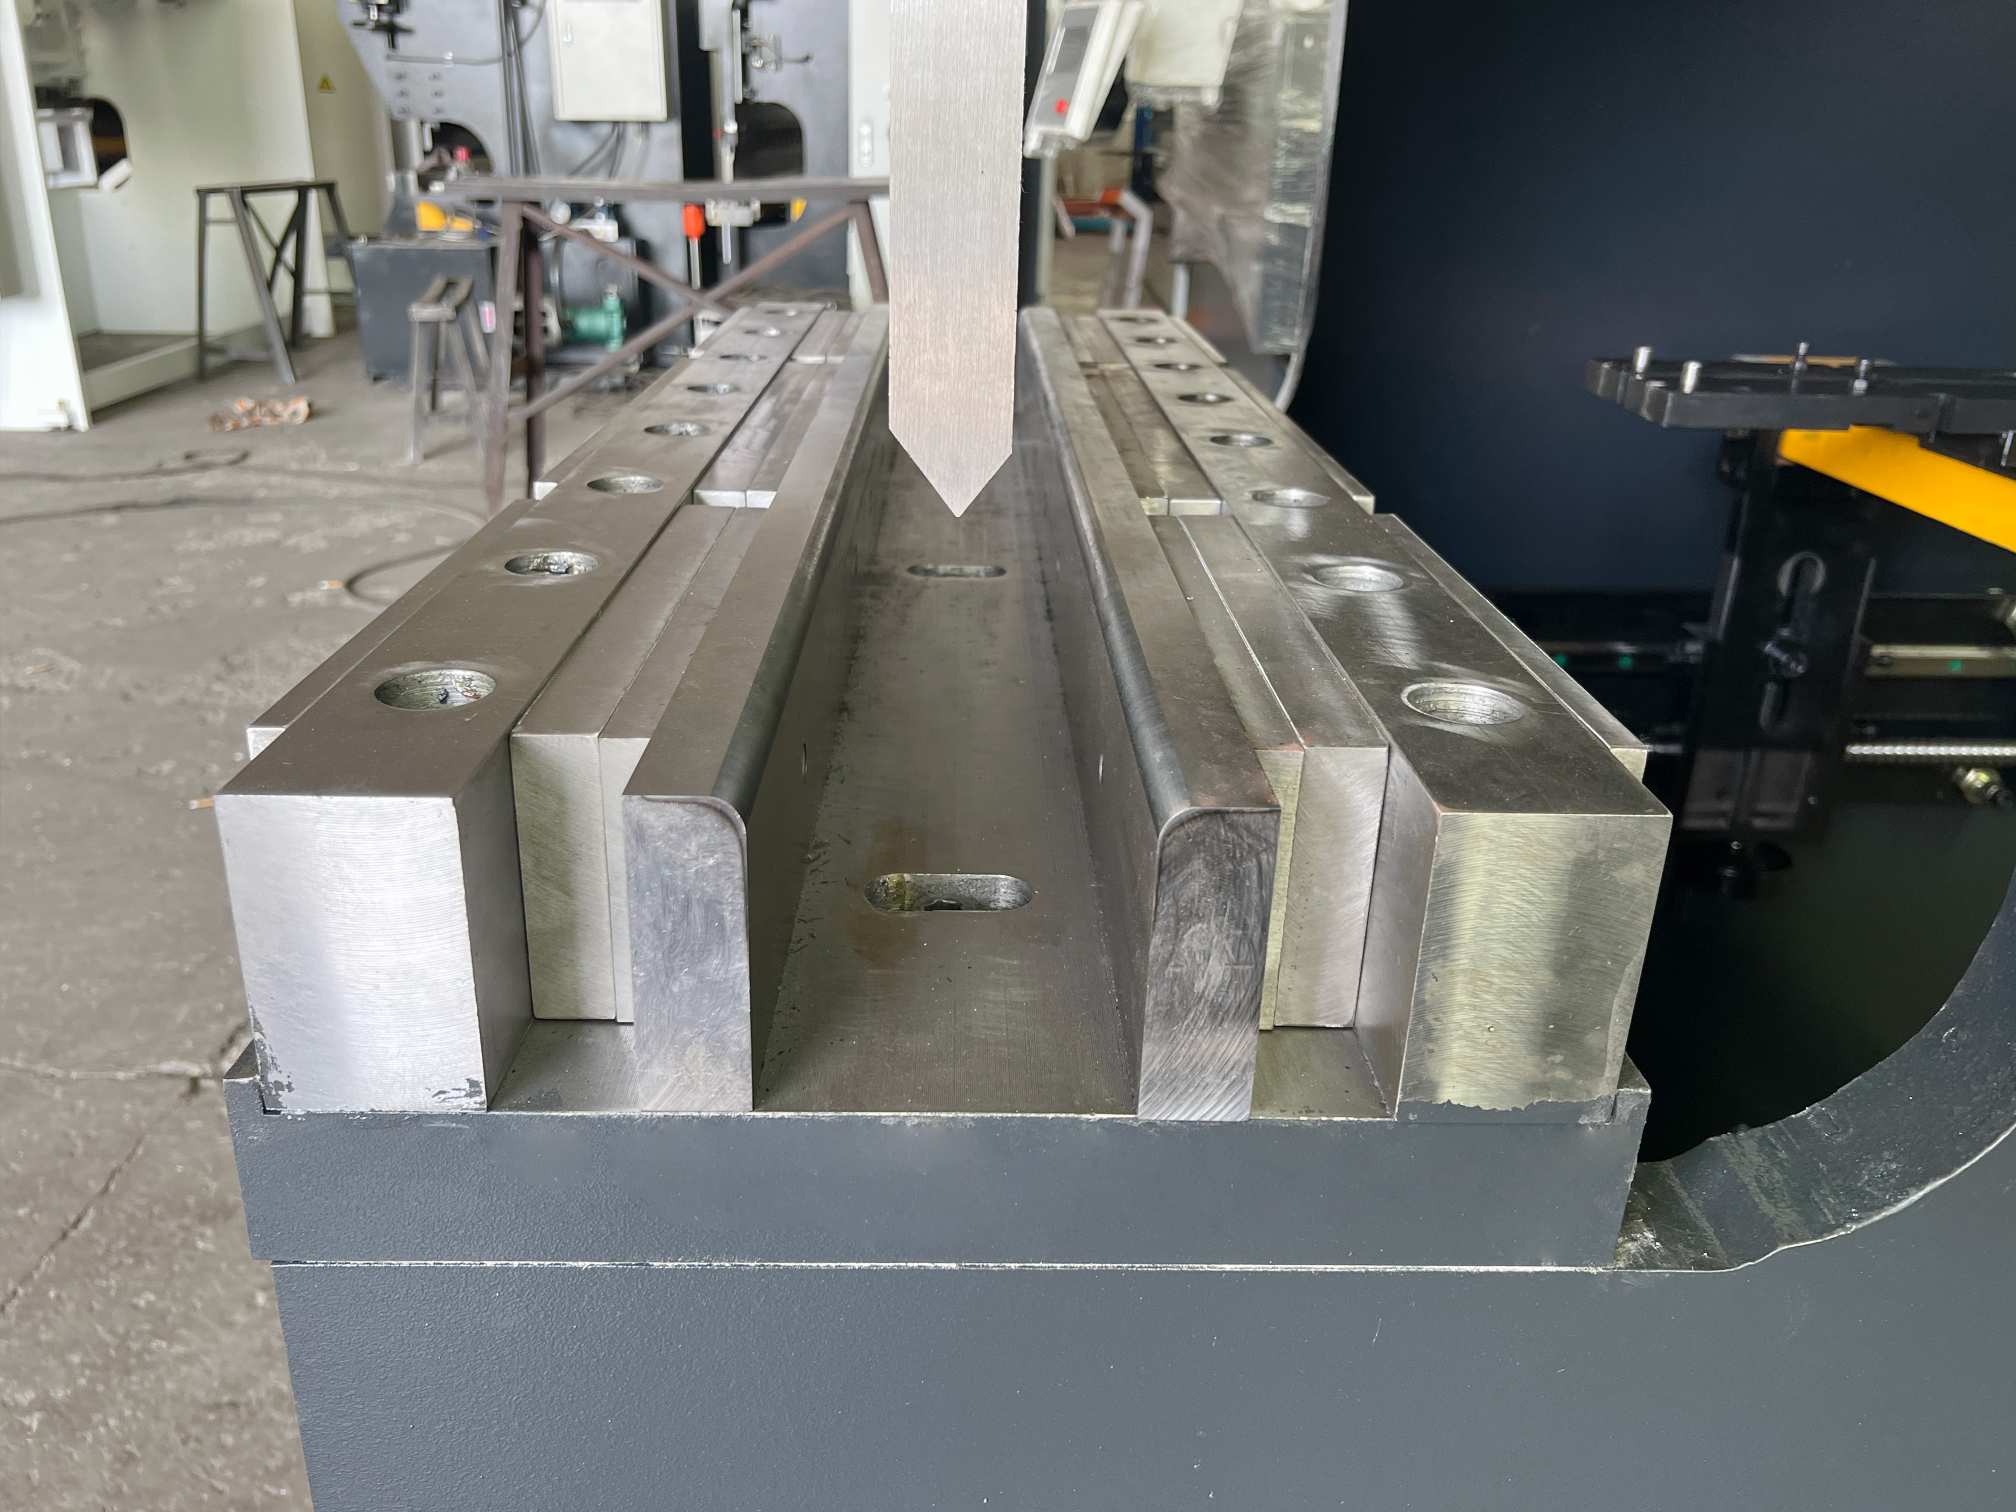
İş parçasının malzemesine ve geometrisine göre takım seçimi yapılmalıdır.
Kısa ve kalın levhalar için, kalıp açıklığı, zımba şekli, takım mukavemeti ve temas alanı bükme işlemini etkileyebilir. Gerekli yüke uygun olmayan takımların kullanılması, makinenin kendisi yeterli kapasiteye sahip olsa bile, makinenin pratik yeteneklerini sınırlayabilir.
Bu nedenle, takım seçimi sırasında takım ekipmanları da göz önünde bulundurulmalı, sonradan eklenen bir aksesuar olarak ele alınmamalıdır.
Tekrarlayan ağır levha uygulamaları için, özel takımlar gereksiz kurulum değişikliklerini azaltarak üretimin daha tutarlı hale gelmesine de yardımcı olabilir.
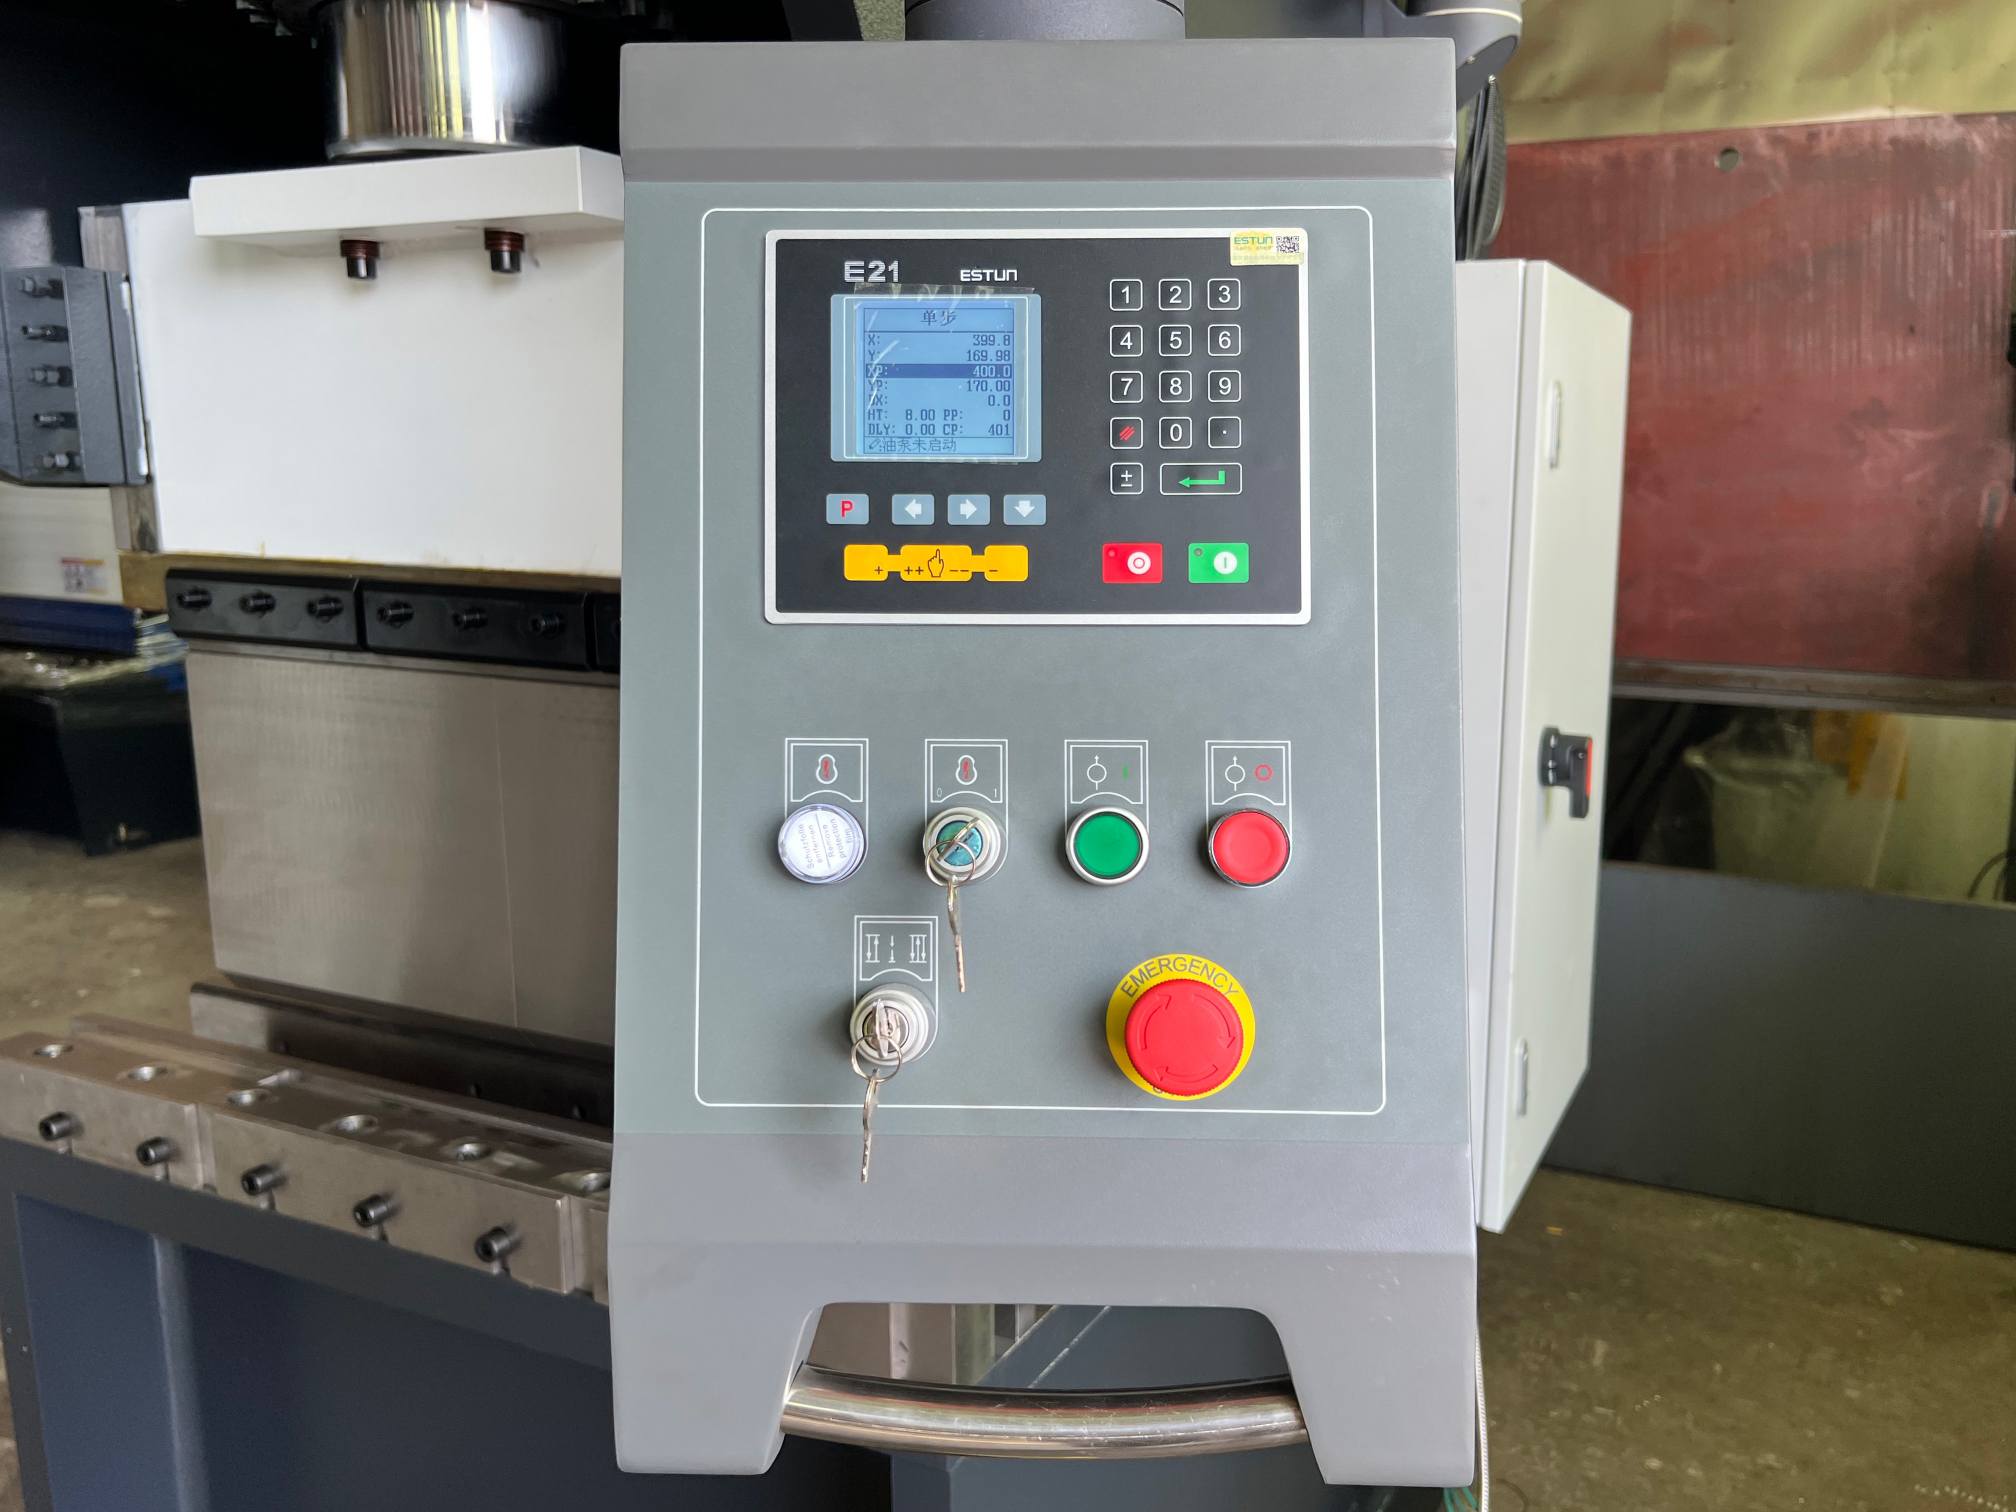
Kontrol sistemi, üretilen işin karmaşıklığıyla uyumlu olmalıdır.
Atölyede ağırlıklı olarak tekrarlanabilir bükme dizilerine sahip nispeten basit ağır parçalar işleniyorsa, kontrol gereksinimleri, çok çeşitli sac metal üretim hattınınkinden farklı olabilir.
Amaç mümkün olduğunca çok işlev eklemek değil, operatörlerin uygulama için gerçekten ihtiyaç duyduğu kontrol seviyesini sağlamaktır.
Ağır levha bükme presleri için pratik bir kontrol konfigürasyonu, operatörlerin tutarlı bükme koşullarını korurken tekrarlanan işleri daha verimli bir şekilde ayarlamalarına yardımcı olabilir.
Makine seçiminde yapılan en yaygın hatalardan biri, öncelikle tonaja bakıp diğer her şeyi ikinci plana atmaktır.
Kısa ve kalın levhaların bükülmesinde, gerçek çalışma koşulları çeşitli faktörlere bağlıdır:
• Malzeme türü ve kalınlığı
· Bükme uzunluğu
· Parça geometrisi
• Gerekli bükme açısı
· İç büküm yarıçapı
• Takım yapılandırması
• İş parçasının ağırlığı ve taşınması
• Üretim sıklığı
Bu faktörler birbirleriyle etkileşim halindedir.
Yüksek tonajlı ancak uygun olmayan ekipman veya çalışma alanına sahip bir makine, belirli bir iş için en iyi seçim olmayabilir. Tersine, gerçek uygulamaya göre tasarlanmış bir konfigürasyona sahip kompakt bir makine, daha pratik bir üretim çözümü olabilir.
Her kısa ve kalın levha bükme işi için ideal tek bir konfigürasyon yoktur.
Yapısal destek braketleri üreten bir atölyenin gereksinimleri, ağır makine parçaları üreten bir üreticiden farklı olabilir. Kamyon ve treyler üreticisinin de genel bir imalat atölyesinden farklı bir çalışma düzenine ihtiyacı olabilir.
Bu nedenle, özel bir bükme makinesi seçerken çizimler ve gerçek üretim bilgileri çok değerlidir.
Şöyle başlamak yerine:
"Hangi makinenin kapasitesi en yüksek?"
Genellikle şu şekilde başlamak daha faydalıdır:
"Bükmemiz gereken parçalar neler ve hangi makine konfigürasyonu bunları güvenilir bir şekilde işleyebilir?"
Uygulama netleştikten sonra, makine yapısı, çalışma uzunluğu, takım, kontrol sistemi ve diğer konfigürasyon seçenekleri bu gereksinim doğrultusunda değerlendirilebilir.
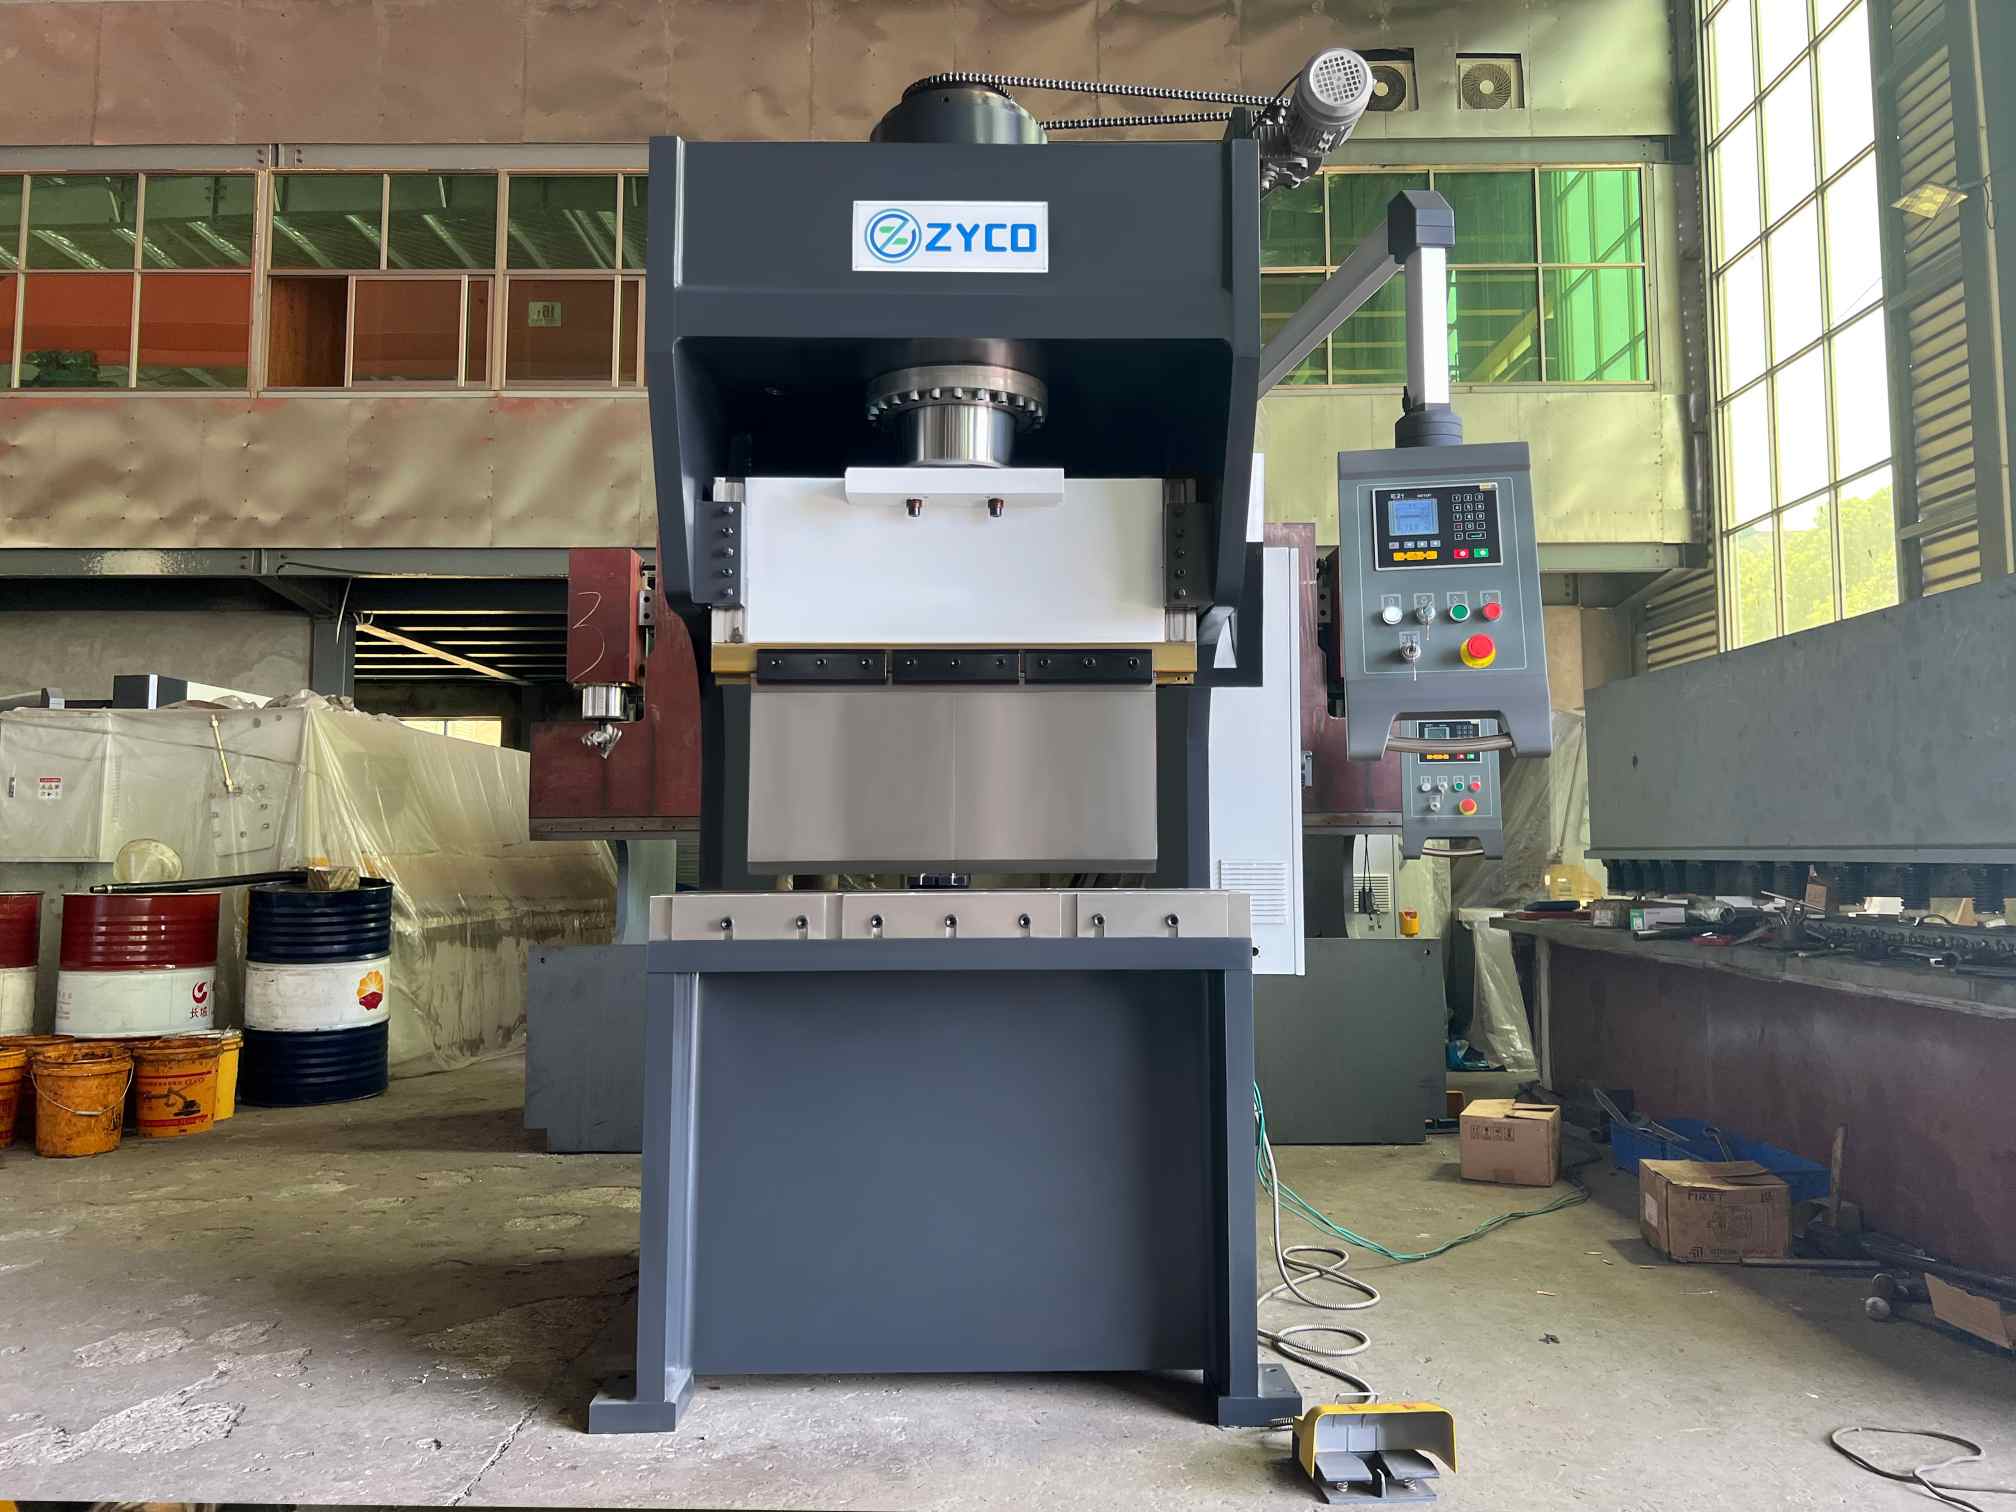
Kompakt ağır levha bükme presinin amacı, bir atölyedeki tüm pres bükme makinelerinin yerini almak değildir.
Birçok üretim ortamında, ana pres bükme makinesi zaten uzun sac levhaları, standart parçaları ve yüksek hacimli sac metal işlerini işlemekle meşguldür. Kısa ve kalın parçalar, farklı takım, taşıma yöntemleri ve bükme koşulları gerektirdiğinden bu iş akışını kesintiye uğratabilir.
Özel bir makine başka bir seçenek yaratır.
Ana pres bükme makinesi genel sac metal üretimine odaklanmaya devam edebilirken, kompakt ağır sac bükme presi de tekrarlayan kısa ve kalın sac işlerini halledebilir.
Bu ayrım, ağır bükme işlemlerinin ara sıra yapılan bir gereklilikten ziyade üretimin düzenli bir parçası haline geldiği durumlarda mantıklı olabilir.
Makine özelliklerine dair bilgiler faydalıdır, ancak bunlar iş parçasını anladıktan sonra ele alınmalıdır.
Basit bir büküm içeren kısa ve kalın bir levha, birden fazla büküm işlemine sahip karmaşık ve ağır bir parçadan çok farklı bir konfigürasyon gerektirebilir. Malzeme özellikleri, geometri, üretim miktarı ve taşıma koşulları, nihai makine seçimini etkileyebilir.
Bu nedenle, bir makineyi sırf özellikleri gerekenden daha büyük görünüyor diye seçmek doğru değildir.
Daha faydalı yaklaşım, makineyi gerçek bükme koşullarına uygun hale getirmektir.
Doğru yapılandırma, en fazla özelliğe sahip olan değil, üretmeniz gereken işe en uygun olanıdır.
Bir sonraki yazımızda, bu teknolojinin gerçek uygulamalarına daha yakından bakacağız. ZYCO Kompakt Ağır Plaka Bükme Presi ve işlemek üzere tasarlandığı kısa ve kalın bileşen türleri.
E -posta adresinizi ve gereksinimlerinizi bırakın, profesyonel satış ekibimiz sizin için en uygun çözümü geliştirecektir.


telif hakkı
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Her hakkı saklıdır
.
 AĞ DESTEKLENİYOR
 Türkçe
 English
 français
 Deutsch
 italiano
 русский
 português
 español
 한국의
 العربية