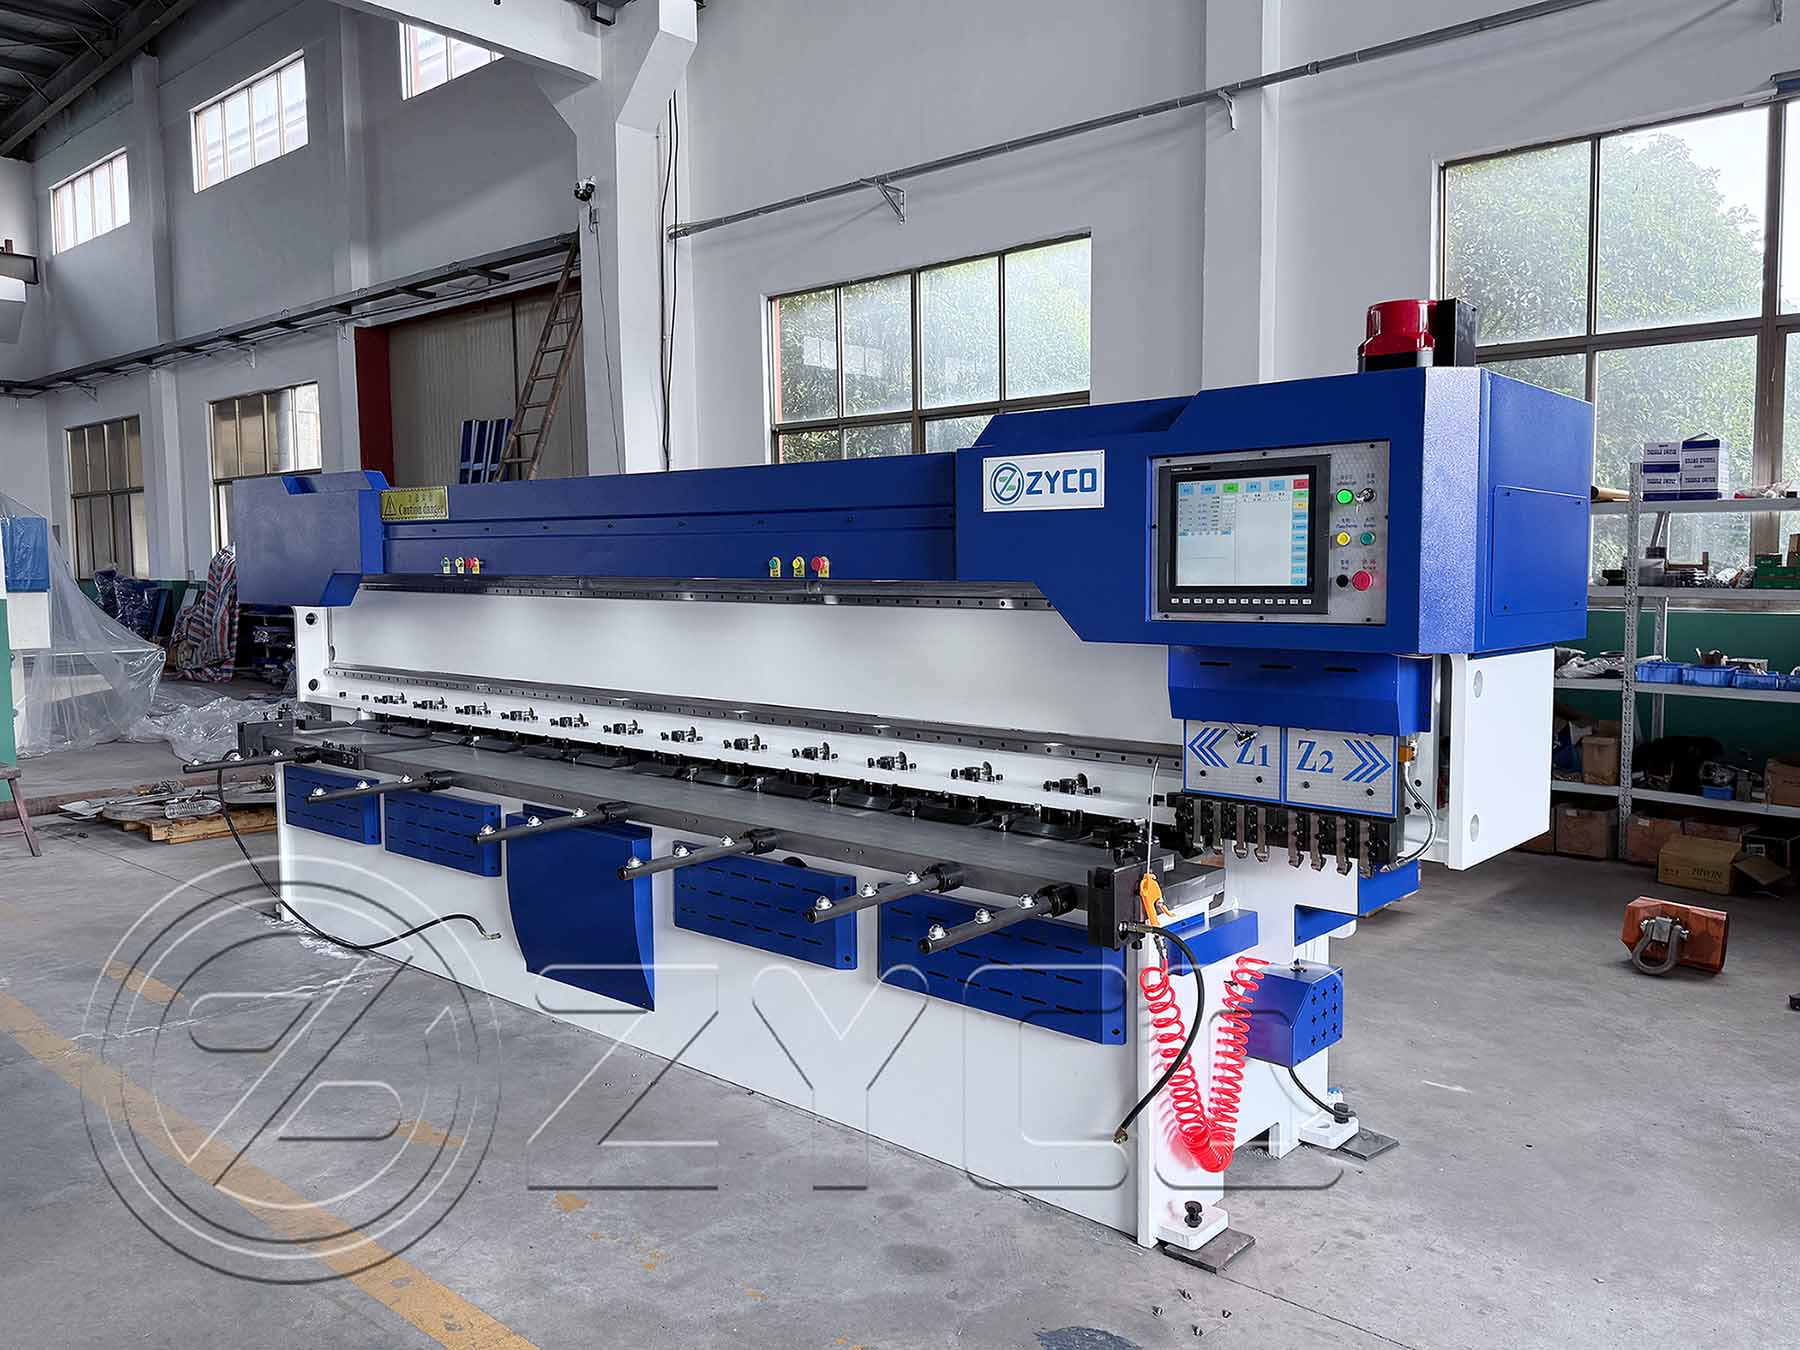
V-kanal açma makinesi metali bükmez. Bükülmenin nasıl sonuçlanacağına karar verir.
İşte nedeni: Sac levhayı doğrudan bükerseniz, malzeme size direnir. Eski haline döner, Dış yarıçapta çatlak oluşabilir ve kıvrım istediğinizden daha yuvarlak olur. Özellikle paslanmaz çelik ve diğer hassas malzemelerde, V oluk açma bu zorluğun büyük kısmını ortadan kaldırır. Pres bükümü parçaya temas etmeden önce, hassas bir şekilde kesilmiş V oluk, bükümü inceltir. Bu sayede sonraki katlama daha keskin, daha temiz ve çok daha tahmin edilebilir olur.
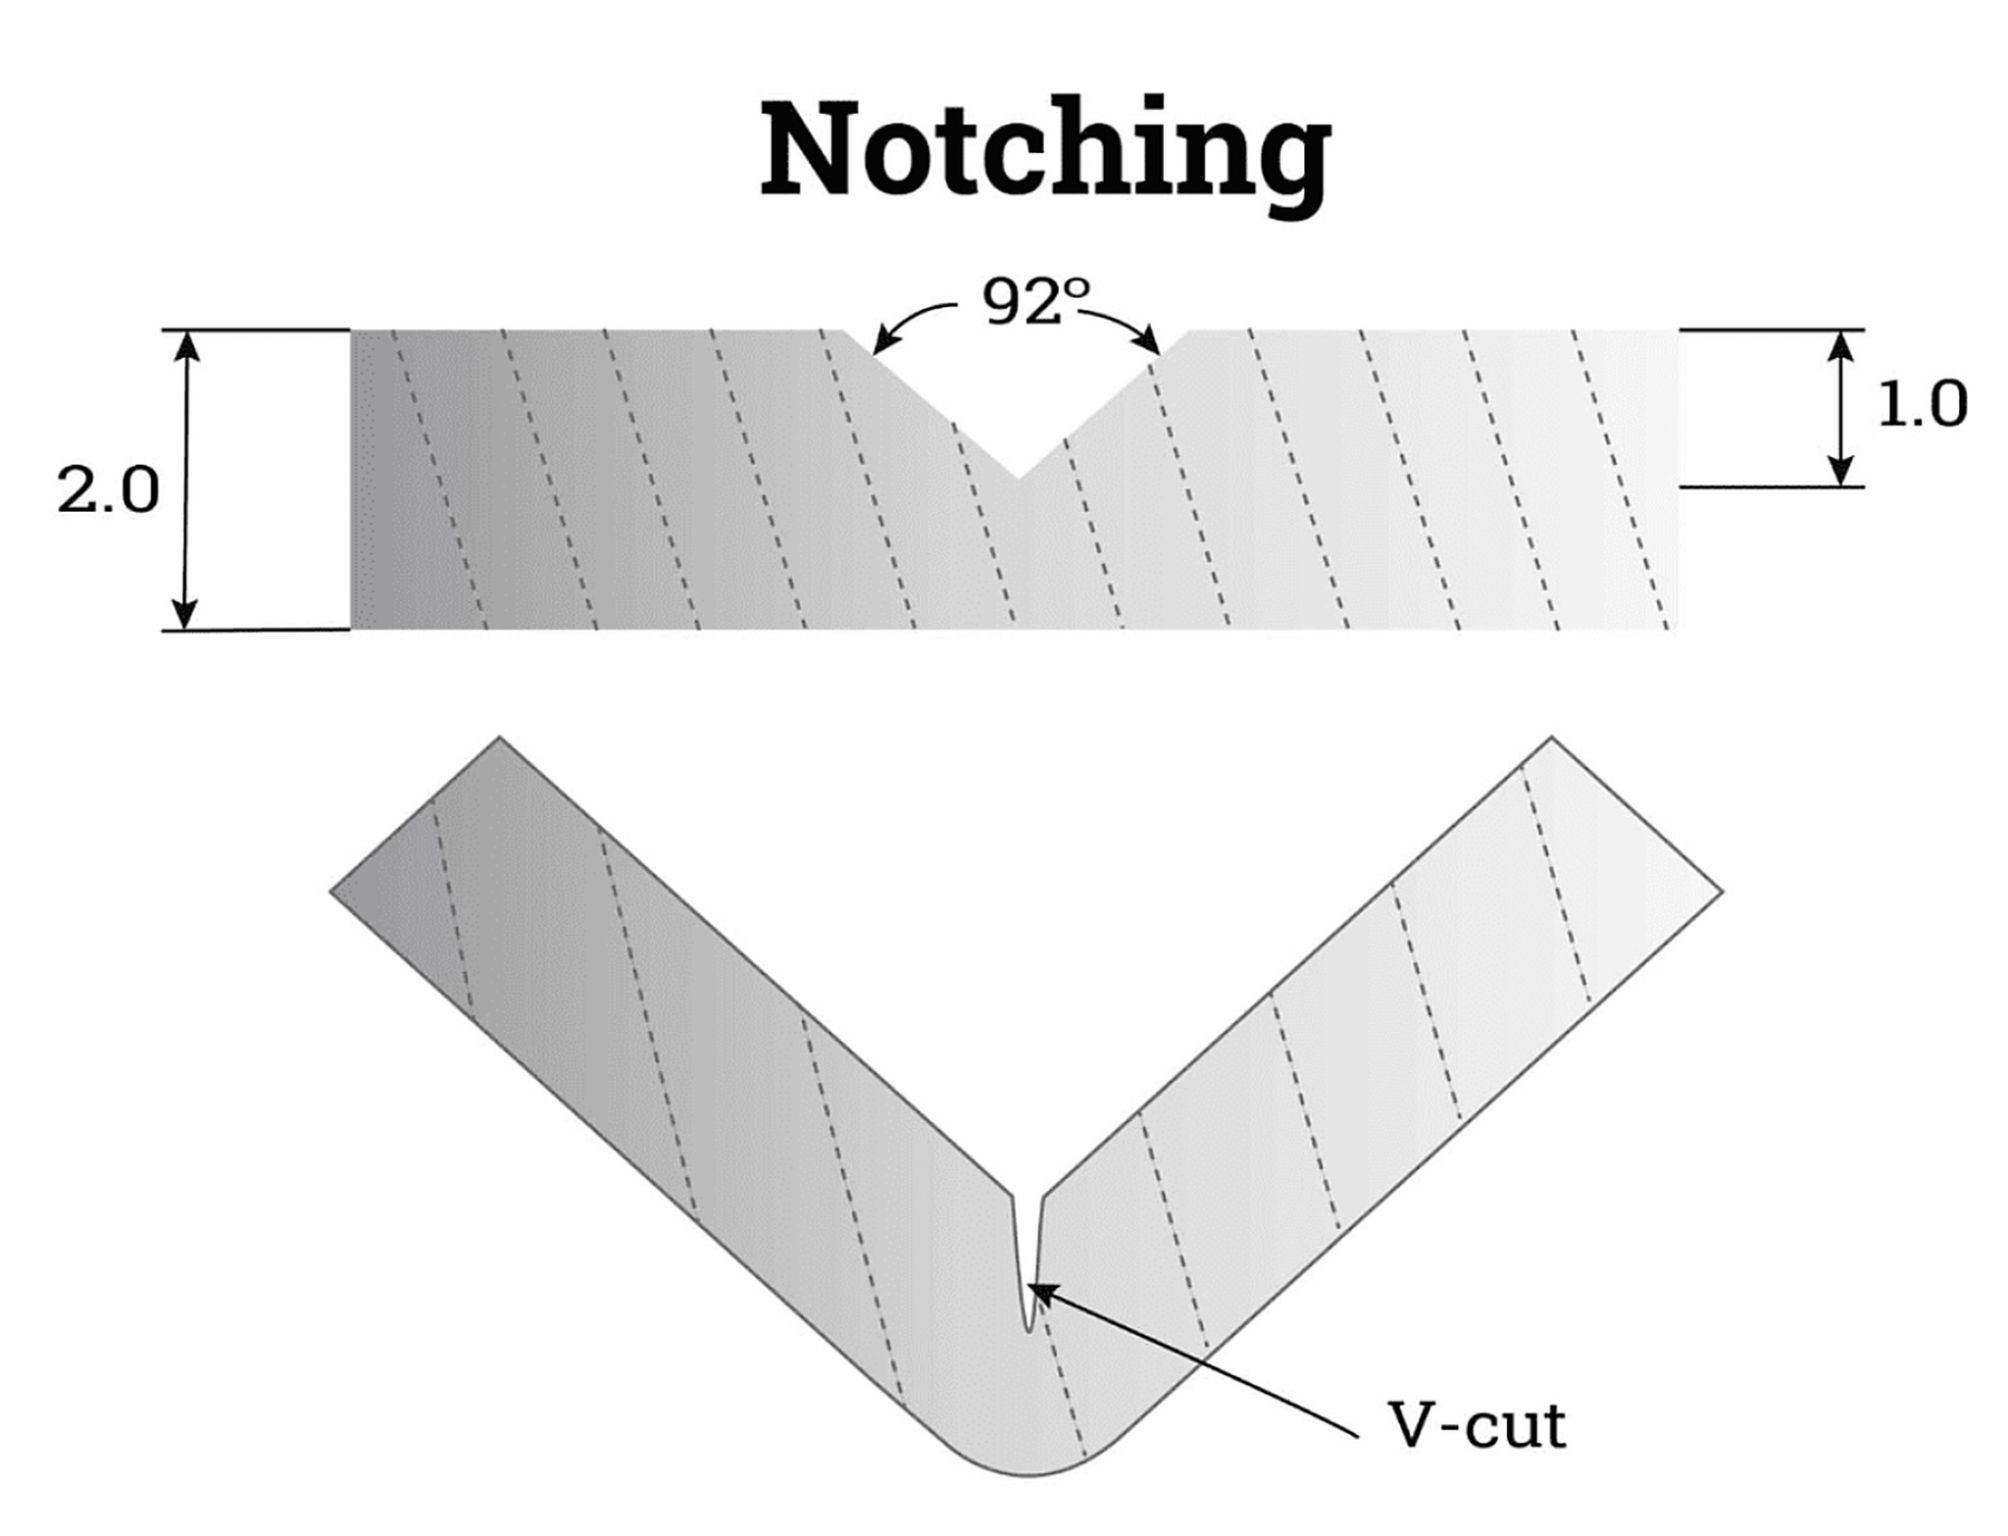
Çentik açma ve bükme sonrası: 92° oluk, 2.0 plakada 1.0 derinliğinde — bükme burada belirlenir.
Bu da şaşırtıcı bir oranda "bükülme sorunlarının" aslında oluk açma sorunları olduğu anlamına geliyor. Bükülmüş parçalar tutarsız çıkıyorsa, suçu pres bükme makinesine atmayın. Başlayın. Groove makinesinde. Groove kalitesini belirleyen üç şey var ve bunlar bükümünüzü de belirliyor. BT.
Derinlik kontrolü: bir numaralı değişken
Oluk açma işleminde en sık karşılaşılan kalite şikayeti, tutarsız oluk derinliğidir ve bu durum... Bu durum neredeyse her zaman üç şüpheliden birine bağlanır: körelmiş bir alet, iş parçasının kayması. Kelepçeler veya kalibrasyona ihtiyaç duyan bir Z ekseni. Bunları bu sırayla kontrol edin - önce alet, çünkü En ucuz çözüm bu.
CNC'nin asıl kontrol ettiği şey derinliktir. Modern makineler mikron seviyesinde hassasiyete sahiptir. Enkoder geri beslemesiyle servo eksenleri üzerinden konumlandırma, ancak bu hassasiyet yalnızca şu kadardır: Altındaki mekanik zincir kadar iyi: keskin alet, sağlam sıkıştırma, kalibre edilmiş eksen. İnce kağıtlarda, milimetrenin onda biri kadar fazladan derinlik, net bir sonuç ile kusursuz bir sonuç arasındaki farkı yaratır. bükülmüş ve çatlamış bir tane.
Alet kullanımı: keskin kesimler, kör yırtılmalar
V-bıçak, işin yapıldığı yerdir. Keskin bir karbür bıçak, temiz bir oluk açar; Kör bir şekilde yırtılan malzeme, doğrudan içeriye yansıyan çapaklar ve pürüzlü kenarlar bırakır. Bükme işlemi tamamlandı. Çapaklar, işlemin bittiğini gösteren birer araçtır - dinleyin.
Aleti işe uygun seçin. Paslanmaz çelik gibi daha sert malzemeler için daha dayanıklı karbür kaliteleri gerekir. ve tek bir agresif derin pas yerine daha sığ, çoklu pas geçişleri. Tek bir geçişi zorlamak. Sert malzemede derin kesim, kenarların kırılmasına ve aletlerin çatlamasına neden olur. Kontrollü, kademeli kesim Maliyetleri düşürmek, işlem süresini biraz kısaltır ve çok fazla alet tasarrufu sağlar.
Sıkıştırma: tamamen hareketsiz, deforme olmamış
Kesim boyunca sacın tamamen hareketsiz kalması gerekiyor; herhangi bir kayma veya titreşim kendini belli ediyor. Doğrudan derinlik varyasyonu ve konum hatası olarak ortaya çıkar. Ancak bir denge var: yeterli miktarda Sac levhayı sabitlemek için yeterli basınç uygulayın, ancak ince malzemeyi deforme edecek kadar fazla basınç uygulamayın. Çeneleri açık tutun. Yüzeyi çizilmeden kavrayacak şekilde temizleyin ve hava veya hidrolik sızıntılarına dikkat edin. İşin ortasında basınç düşüşü.
Makine etrafındaki disiplin
Bu makine rutin işleri ödüllendiriyor. Günlük bir genel kontrol - alet kontrolü, yağlama seviyeleri, Talaş kaldırma, sıkıştırma testi, acil durdurma testi — beş dakika sürer ve sorunları tespit eder. Ucuz oldukları sürece. Operatörler ilk belirtileri önce fark ederler: kesme sesinde bir değişiklik, Garip talaş şekilleri, hafifçe bozuk görünen bir oluk. Bunların kabul gördüğü bir kültür oluşturun. Gözlemler raporlanır, geçiştirilmez.
Daha detaylı bakım belirli bir ritmi takip eder: kılavuzların haftalık temizliği ve incelenmesi ve Bilyalı vidalar, üreticinin tablosuna göre aylık yağlama ve tork kontrolleri. kritik bağlantı elemanları (titreşim sonunda her şeyi gevşetir) ve periyodik kalibrasyon Uygun aletlere sahip, kalifiye bir teknisyen. Her makine için bir kayıt defteri tutun — tarih, Görev, değiştirilen parçalar, anormallikler. Tek bir incelemeyle anlaşılamayan kalıplar kayıtlardan ortaya çıkıyor. ortaya koyuyor.
Bir sorun olduğunda, önce basit çözümlere bakın.
Çoğu oluk açma hatası sistematik düşünmeyle giderilebilir. Tutarsız derinlik mi? Alet, sıkıştırma, Z ekseni — bu sırayla. Pürüzlü veya çapaklı kenarlar? Takım durumu ve kesim Parametreler. Yanlış oluk konumu mu? Kesime başlamadan önce programı bir deneme çalıştırmasıyla doğrulayın. Öncelikle metal olup olmadığını kontrol edin, ardından boşluk ve enkoder sorunlarını inceleyin. Her zaman basit şeyleri kontrol edin. Birincisi: gevşek bağlantılar, sıvı seviyeleri, tıkanmış filtreler, aralık bırakılmış bir güvenlik kapısı nedeniyle tetikleme Kilitleme sistemi. Bulduklarınızı belgeleyin; bir sonraki arıza daha kolay olacaktır.
Hassasiyet, oluk açma aletinde doğar.
Bir pres bükme makinesi ancak oluk açma aletinin verdiği şekli bükebilir. Oluk derinliğini doğru ayarlayın, Alet, sıkıştırma, rutin işlem — ve bükülme kendiliğinden hallolur. Oluk açma işlemini de aynı şekilde yapın. makineyi kaba bir hazırlık aşaması olarak değil, hassas bir alet olarak kullanın ve tüm Bükme işlemi kolaylaşıyor.
V-kanal açma uygulamaları ve proses kurulumu hakkında ZYCO'nun mühendisleriyle görüşün — en uygun fiyatlı çözüm Eğilme problemi, olukta önlediğiniz problemdir.


 AĞ DESTEKLENİYOR
 Türkçe
 English
 français
 Deutsch
 italiano
 русский
 português
 español
 한국의
 العربية