HAYIR.
Doğru parçada, bir sac bükme makinesi çok daha hızlı olabilir.
Şunları ortadan kaldırabilir:
· Operatörün konumunun tekrar tekrar değiştirilmesi;
· dönüş;
· kaldırma;
· kontrol;
· ve manuel takım kurulumu.
Ancak basit bir braket, pres bükme makinesinde daha hızlı üretilebilir.
Bu nedenle çevrim süresi analizi gerçek bir üretim bileşenini kullanmalıdır.
· program yükleme;
· kurmak;
· malzeme yükleme;
· ilk konumlandırma;
· her viraj;
· dönüşler;
· yeniden kavrama;
· alet kurulumu;
· boşaltma;
· denetleme;
· ve parça değişimi.
Ardından hesaplayın:
Saat başına tamamlanan parça sayısı
sadece şu değil:
dakikada bükülme sayısı
Bu durum, özellikle otomasyonun büyük bir sermaye yatırımını haklı çıkarmak için kullanıldığı durumlarda büyük önem taşır.
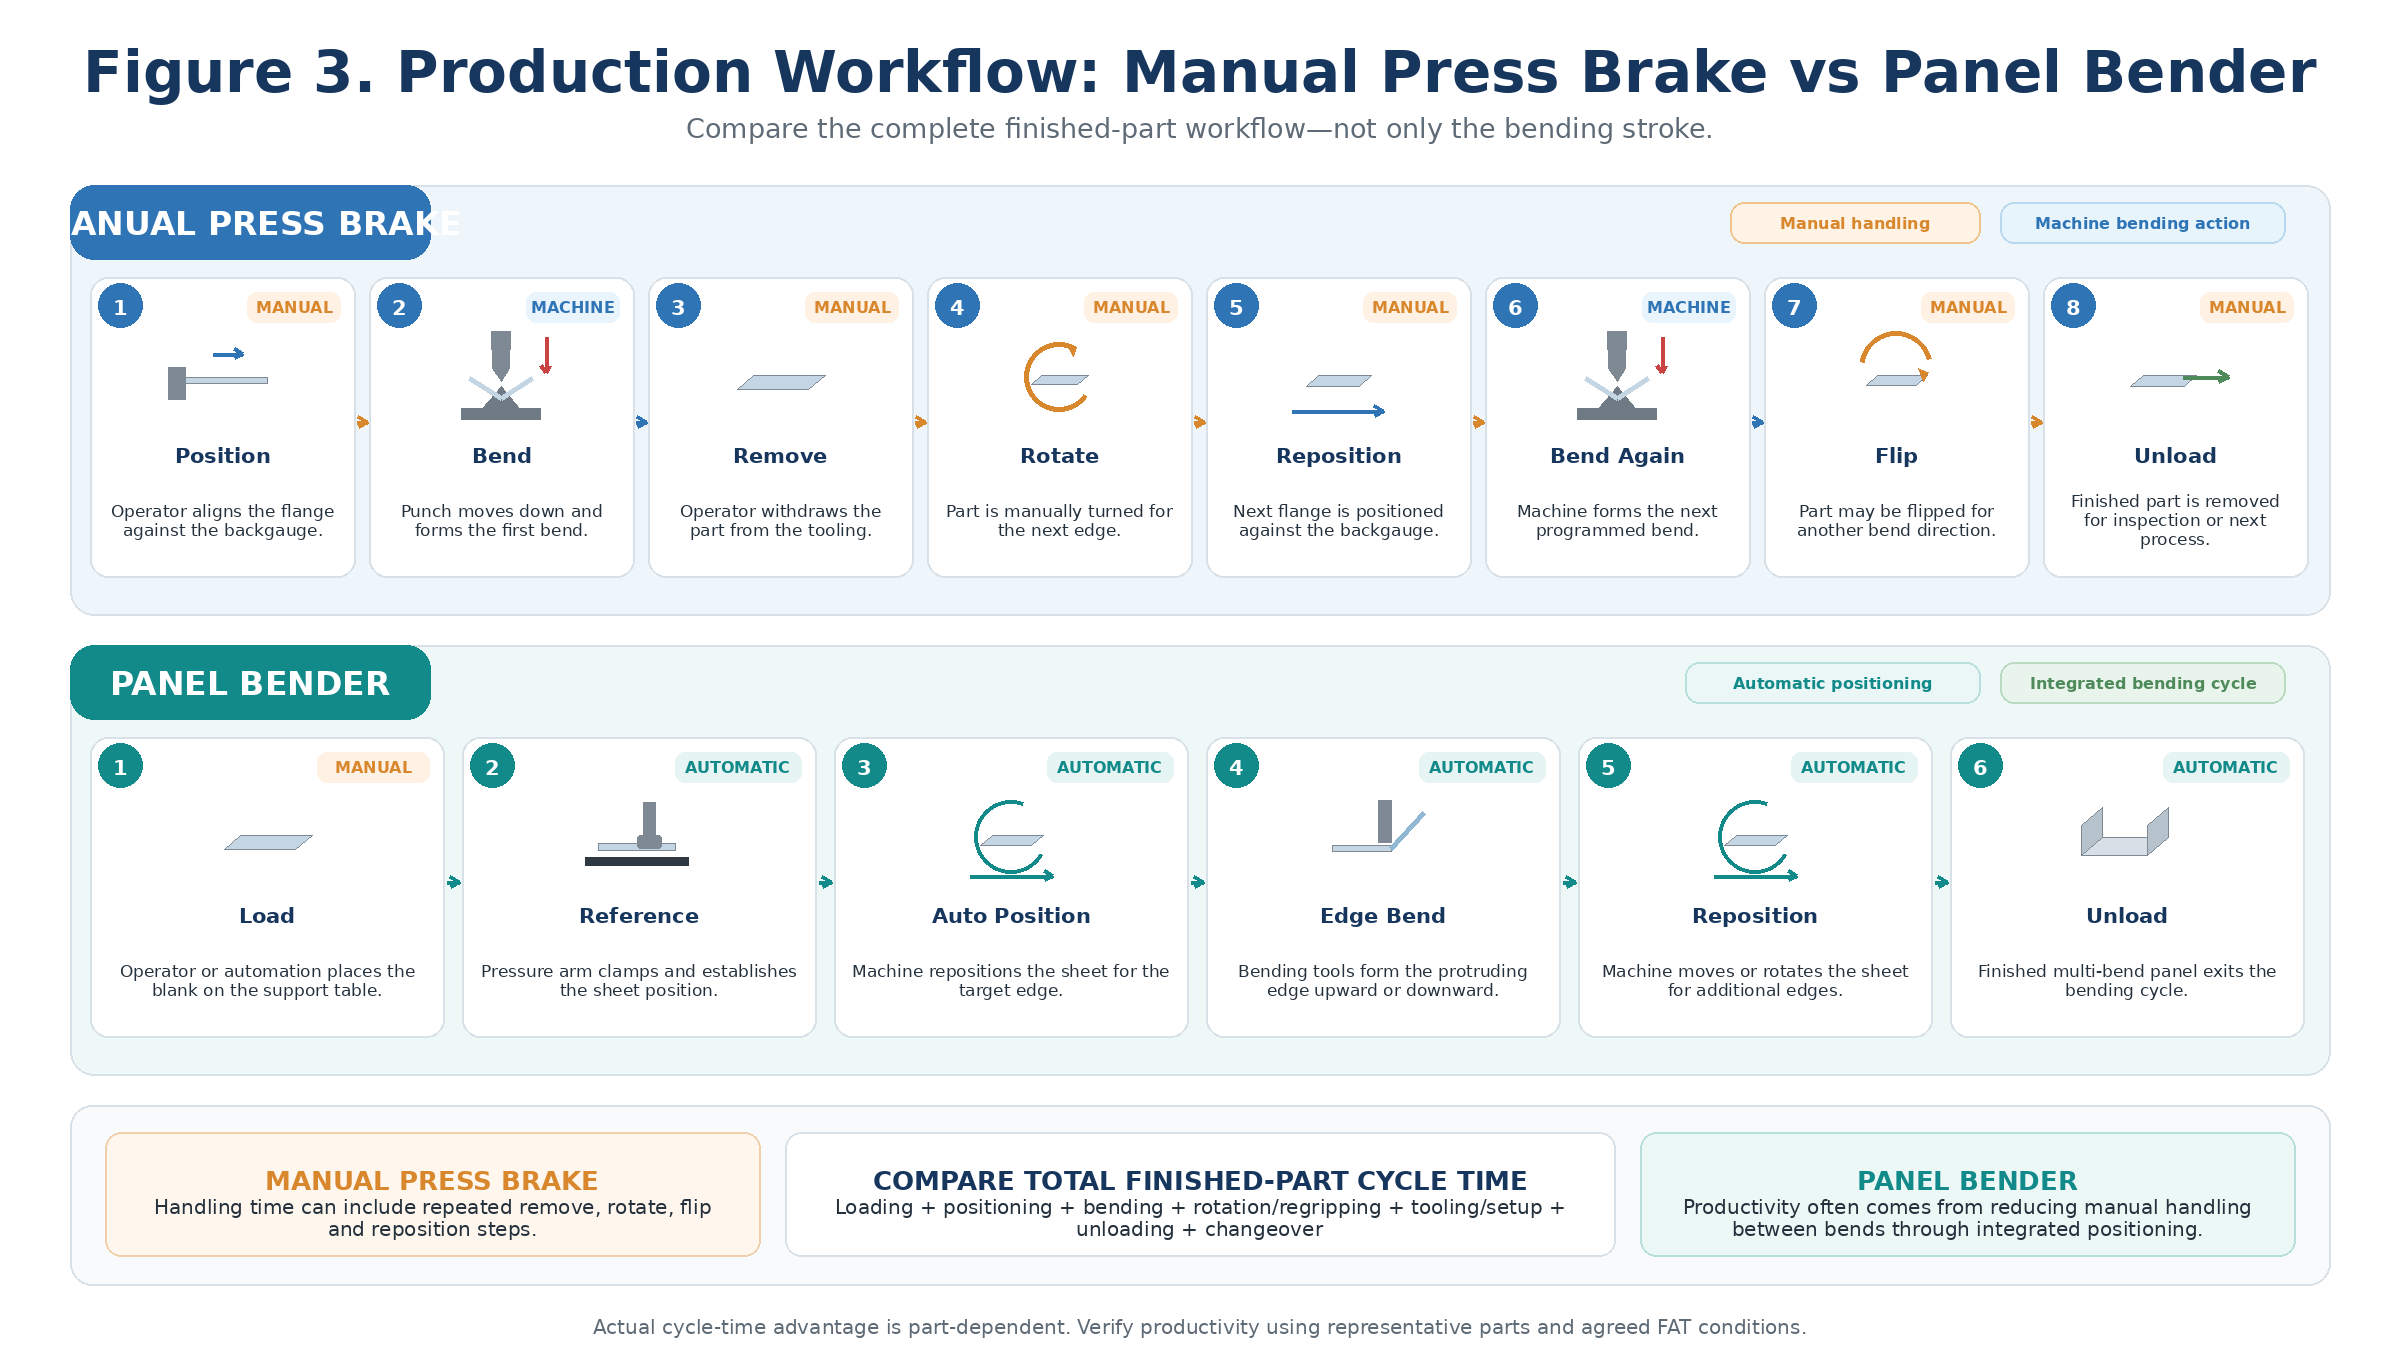
Şekil 3. Bükme işlemleri arasındaki manevraların neden toplam bitmiş parça çevrim süresini domine edebileceğini gösteren iş akışı karşılaştırması.
Teknik olarak savunulabilir evrensel bir cevap yok.
Yüksek kaliteli bir pres bükme makinesi şu özelliklere sahiptir:
· doğru Y1/Y2 kontrolü;
· iyi aletler;
· CNC taçlandırma;
· maddi tazminat;
· ve açı ölçümü
Son derece tutarlı bileşenler üretebilir.
Yüksek kaliteli bir panel bükme makinesi:
· doğru boş referanslama;
· uyarlanabilir algoritmalar;
· stabil kenetleme;
· hassas bıçak kontrolü;
· ve otomatik manipülasyon
Ayrıca oldukça tutarlı sonuçlar da elde edilebilir.
Doğru test şu değildir:
Hangi broşürde daha küçük rakam gösteriliyor?
Doğru test şudur:
Hangi sistem, temsili bileşenlerimi gerekli tolerans dahilinde tekrar tekrar üretebilir?
Her iki makine tipi için de şunu belirtin:
· kesin malzeme kalitesi;
· Malzeme kalınlığı toleransı;
· boş boyutlar;
· iç yarıçap;
· Bükme açıları;
· flanş boyutları;
· ölçüm yöntemi;
· örnek miktarı;
· Ortam koşulları kritik ise;
· ve kabul ve hoşgörü.
Örneğin:
Anlaşmaya varılan üretim malzemesi ve programı kullanarak art arda 10 adet temsili parça üretin, ardından her parçanın kritik flanş boyutlarını ve bükme açılarını ölçün.
Bu, anlamlı bir kanıt sunmaktadır.
Şunu isteyin:
· delme profilleri;
· kalıp açıklıkları;
· segmentasyon;
· takım yükü;
· sıkıştırma sistemi;
· takım depolama;
· alet tanımlama;
· ve geçiş süresi.
Üretimde çeşitlilik yüksekse, otomatik takım kullanımı yatırım getirisini önemli ölçüde etkileyebilir.
Şunu isteyin:
· evrensel takım yelpazesi;
· boş tutucu düzeni;
· yardımcı araçlar;
· dar parça kapasitesi;
· girintili bükme aletleri;
· otomatik kurulum;
· alet deposu;
· ve geometri sınırlamaları.
Kabul etmeyin:
"Aletlerde herhangi bir değişiklik yapılması gerekmiyor."
Planlanan parça ailesinin tamamını tanımlamadan.
Otomasyon, emeği tamamen ortadan kaldırmaktan ziyade, emeğin türünü değiştirir.
İş gücünün büyük kısmı şu alanlarda yoğunlaşmıştır:
· makine kurulumu;
· iş parçası desteği;
· rotasyon;
· ölçüm;
· sıra kontrolü;
· ve fiziksel elleçleme.
İşçi sendikalarının daha çok yöneldiği noktalar:
· programlama;
· yükleme stratejisi;
· otomasyon denetimi;
· üretim planlaması;
· Bakım;
· ve fizibilite mühendisliği.
Ekler:
· robot programlama;
· tutucu yönetimi;
· çarpışma simülasyonu;
· Kısmi akış planlaması;
· ve otomasyon kurtarma.
Bu nedenle alıcı şunları değerlendirmelidir:
Her bir bitmiş parça için işçilik içeriği
Sadece makine başındaki operatörleri saymak yerine.
Geleneksel bir basitleştirme şu şekildedir:
Pres bükme makinesi = küçük parti üretimi Panel bükme makinesi = seri üretim
Bu artık doğru değil.
Modern panel bükme makineleri, değişen parça geometrilerine göre takım ve üretim programlarını otomatik olarak uyarlayabilir.
Salvagnini, P4 modelinde otomatik takım uyarlaması sayesinde seri üretim ve kit üretimini açıkça teşvik etmektedir.
Benzer şekilde, otomatik takım değiştirme pres frenleri ve çevrimdışı programlanmış robotik sistemler, yüksek çeşitlilikteki üretimi etkili bir şekilde destekleyebilir. LVD şu anda, yüksek çeşitlilikteki ortamlarda parçalar arasında geçiş yapmak üzere tasarlanmış, görüş yönlendirmeli robotik sistemleri teşvik etmektedir.
Daha kullanışlı çerçeve şöyledir:
Pres bükme makinesi genellikle avantajlıdır.
Panel bükme makineleri, kurulum ve manipülasyon işlemleri otomatikleştirilirse oldukça rekabetçi olabilir.
Panel bükme makinesi çok yüksek verimlilik sunabilir.
Robotik pres bükme makinesi oldukça etkili olabilir.
Parça ailesi cevabı belirler.
Makinenin fiyatı tek başına yeterli değil.
Bir pres bükme makinesinde şunlar bulunabilir:
· İlk makine maliyetini düşürmek;
· daha yüksek manuel işlem gücü;
· daha fazla alet değişikliği;
· Operatörlerin daha fazla katılımı.
Bir panel bükme makinesinde şunlar bulunabilir:
· daha yüksek otomasyon yatırımı;
· manuel işlemeyi azaltmak;
· azaltılmış kurulum;
· Operatör hareketlerinin azalması;
· Farklı takım ekonomisi.
Robotik pres bükme makinesi şunları sunar:
· robot;
· tutucular;
· güvenlik hücresi;
· programlama;
· yükleme/boşaltma;
· entegrasyon;
· ve bakım.
Bu nedenle karşılaştırın komple üretim sistemi.
Kullanışlı bir basitleştirilmiş model şöyledir:
Toplam Sahip Olma Maliyeti (TCO) = Makine Yatırımı + Takım + İşçilik + Kurulum + Enerji + Bakım + Yazılım + Yedek Parçalar + Hurda + Servis + Finansman − Verimlilik Artışı
Yatırım getirisini (ROI) varsayılan sektör yüzdesinden hesaplamayın.
Modeli kendi üretiminizden oluşturun.
Katmak:
· makine;
· kontrolör;
· otomasyon;
· takım tezgahları;
· emniyet;
· Nakliye;
· kurulum;
· temel;
· devreye alma.
Hesaplamak:
· Vardiya başına operatör sayısı;
· yükleme işçiliği;
· işçiliği yönetmek;
· takım değiştirme işçiliği;
· denetim işçiliği;
· programlama emeği.
Katmak:
· standart araçlar;
· özel aletler;
· otomatik takım değiştirici;
· alet deposu;
· yedek parçalar.
Tahmin etmek:
· günde kurulum sayısı;
· Kurulum başına dakika;
· Kurulum sırasında üretim kaybı yaşandı.
Katmak:
· Gerekiyorsa hidrolik sistemler;
· servo sistemleri;
· robot servisi;
· manipülatör bakımı;
· takım tezgahları;
· Yağlayıcılar;
· Yazılım desteği.
Aşağıdakilerin yol açacağı tahmini maliyetler:
· ilk parça düzeltmesi;
· geri yaylanma varyasyonu;
· çizikler;
· Kurulum hatası;
· yanlış bükme sırası;
· Malzeme çeşitliliği.
Kullanmak:
Personel tarafından işletilen üretim saati başına kabul edilen bitmiş parça sayısı
teorik saat başına dönüş sayısından ziyade.
Şekil 4. Pres bükme makinesi, robotik pres bükme makinesi ve panel bükme makinesi yatırımlarını karşılaştırmak için toplam sahip olma maliyeti çerçevesi.
Bir pres bükme makinesi normalde aşağıdaki durumlarda değerlendirilmesi gereken ilk makine olmalıdır:
· Malzeme kalınlığı büyük ölçüde değişmektedir;
· Kalın plaka yaygındır;
· Gelecekteki gelişmeler tahmin edilemez;
· Özel takım üretimi sıklıkla gereklidir;
· Fabrika, genel taşeronluk esasına dayalı bir iş atölyesidir;
· Uzun veya yapısal parçalar yaygındır;
· Tek seferlik bileşenler önemlidir;
· Özel yarıçaplar veya şekiller gereklidir;
· Parça hacimleri entegre otomasyonu haklı çıkarmıyor;
· Ya da makine mümkün olan en geniş iş yelpazesini yerine getirebilmelidir.
Pres bükme makinesi genellikle daha evrensel bir şekillendirme platformudur.
Bir panel bükme makinesi şu durumlarda ciddiye alınmalıdır:
· Bileşenlerin çoğu sac levhalardan oluşmaktadır;
· Her bir bileşenin birkaç kıvrımı vardır;
· İş parçalarının tekrar tekrar döndürülmesi gerekir;
· Operatör müdahalesi önemli bir darboğaz oluşturuyor;
· Elektrik panoları veya muhafazaları üretimde baskın rol oynar;
· Cihaz panelleri yaygındır;
· Asansör veya ısıtma-soğutma panelleri üretilir;
· Yüzey görünümü önemlidir;
· Sık sık parça değişimi meydana gelir;
· Otomatik taşıma stratejik açıdan önemlidir;
· Ya da üretim, vasıflı el işçiliğine olan bağımlılığı azaltmalıdır.
Gerekçe, genel bir verimlilik iddiasından değil, parça ailesinden gelmelidir.
Birçok köklü sac metal fabrikası için en uygun cevap ya da/ya da şeklinde değildir.
Tamamlayıcı bir yapı şu şekilde olabilir:
Kulplar:
· uygun panel aileleri;
· dolaplar;
· kapılar;
· tepsiler;
· muhafazalar;
· Çok kenarlı ince levha işçiliği.
Kulplar:
· kalın kısımlar;
· uzun profiller;
· alışılmadık bileşenler;
· özel aletler;
· Panel bükme makinesinin geometrik sınırlarının dışındaki parçalar;
· Öngörülemeyen taşeronluk işleri.
Bu, her makinenin kendi mimarisine en uygun işleri alması sayesinde kullanım oranını artırabilir.
Bir panel bükme makinesinin, yatırımını haklı çıkarmak için pres frenini değiştirmesi gerekmez.
Benzer şekilde, bir pres bükme makinesinin varlığı, fabrikanın panel bükme işleminden faydalanamayacağı anlamına gelmez.
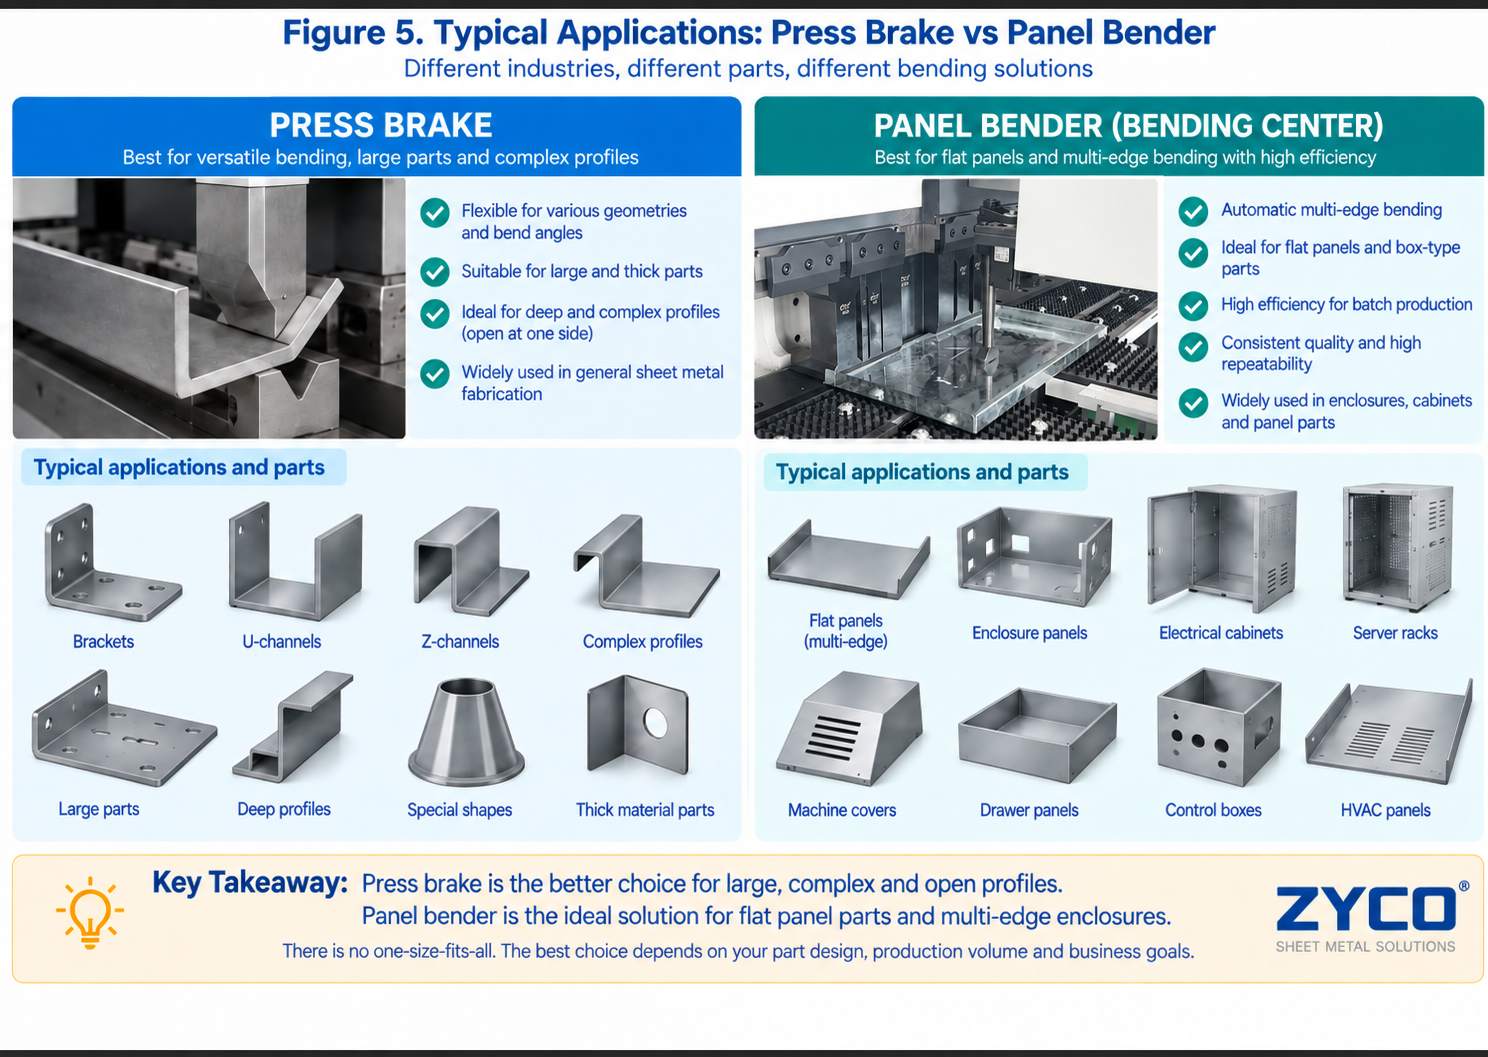
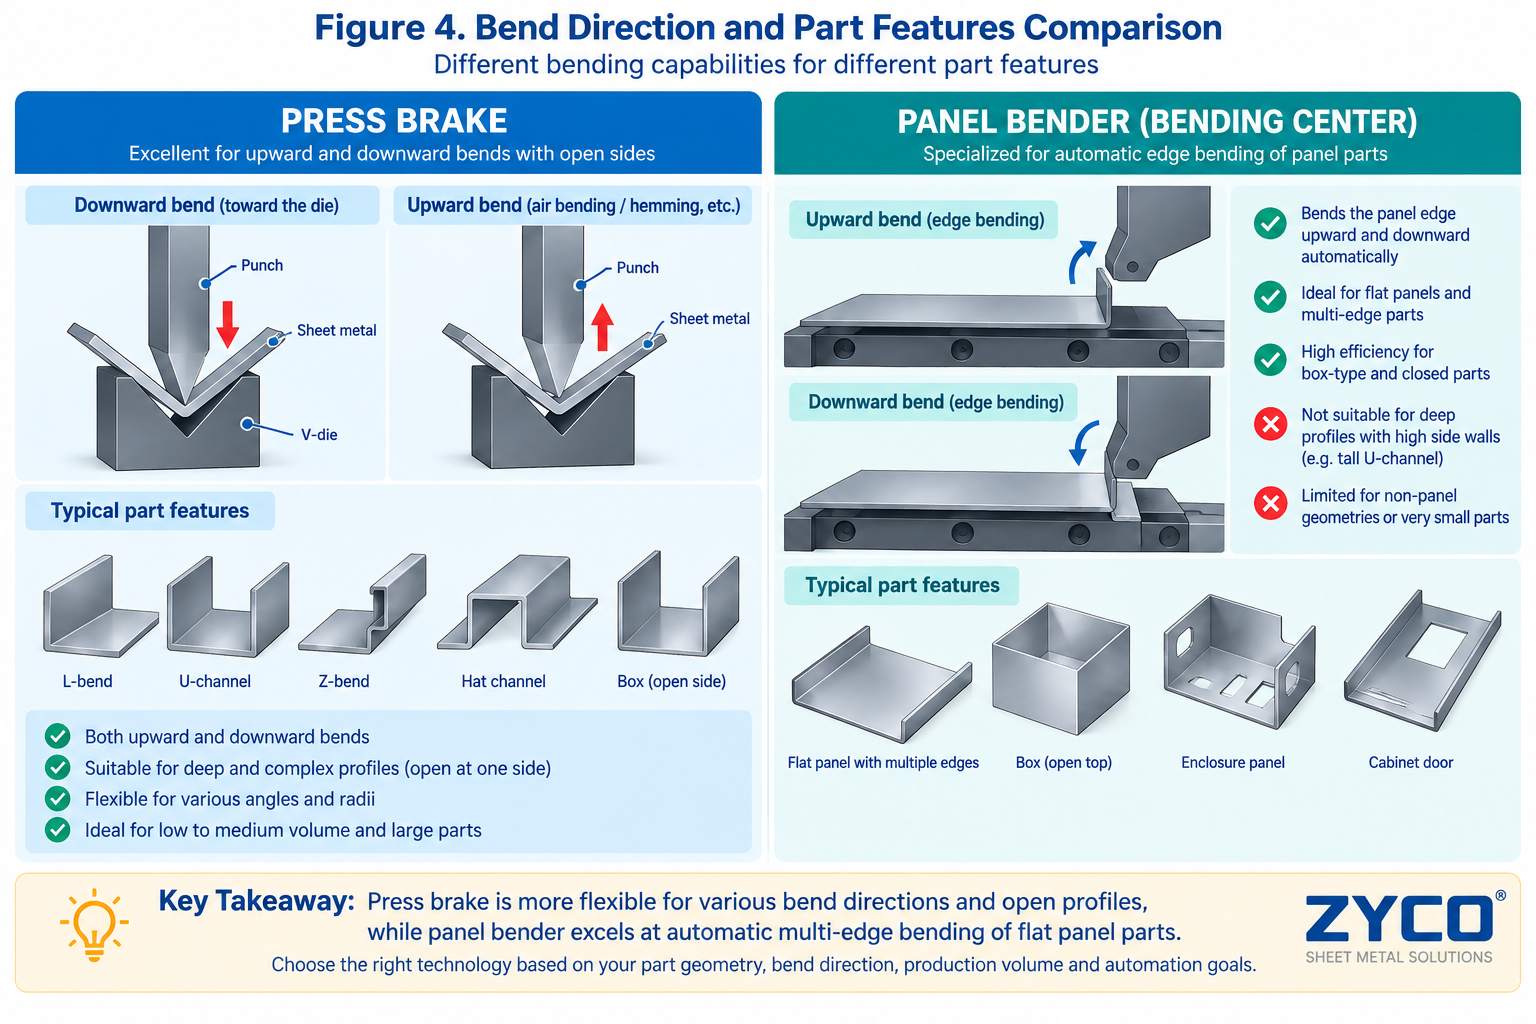
Şekil 5. Pres bükme makinesi, panel bükme makinesi, robotik pres bükme makinesi veya bunların birleşik stratejisini seçmek için alıcı karar ağacı.
Üretim Gereksinimi | Tercih Edilen Başlangıç Noktası |
Kalın plaka | Pres Freni |
Çok uzun profiller | Pres Freni |
Sık kullanılan özel aletler | Pres Freni |
Son derece tahmin edilemez atölye işi | Pres Freni |
Yapısal destekler | Pres Freni |
Geniş yarıçaplı özel şekillendirme | Pres Freni |
Elektrik panoları | Panel Bükücü / Her İkisi |
Elektrik panosu kapıları | Panel Bükücü |
Cihaz panelleri | Panel Bükücü |
Asansör panelleri | Panel Bükücü |
HVAC panelleri | Panel Bükücü / Her İkisi |
Tepsiler ve raflar | Panel Bükücü |
Tekrarlayan çok taraflı paneller | Panel Bükücü |
Robot uyumlu karmaşık parçalar | Robotik Pres Freni |
Yüksek çeşitlilikte panel üretimi | Panel Bükücü |
Karma genel imalat | İkisi birden |
"Tercih edilen başlangıç noktası" otomatik seçim anlamına gelmez.
Her bir parça için hâlâ fizibilite incelemesi yapılması gerekiyor.
Teklif talebi, her iki teknoloji için de aynı iş parçası verileriyle başlamalıdır.
· Malzeme:
· Malzeme kalitesi:
· Çekme dayanımı:
· Minimum kalınlık:
· Maksimum kalınlık:
· Boşluk uzunluğu:
· Boşluk genişliği:
· Maksimum diyagonal:
· Maksimum parça ağırlığı:
· Viraj sayısı:
· Bükme yönü:
· İç yarıçap:
· Minimum flanş:
· Maksimum flanş:
· Maksimum bükme yüksekliği:
· Dönüş flanşları:
· Geriye doğru kıvrılan virajlar:
· Kenar dikimi:
· Yüzey koruması gereklidir:
· Ekli temsili çizimler:
· Yıllık miktar:
· Tipik parti boyutu:
· Parça ailelerinin sayısı:
· Günlük vardiya değişim sayısı:
· Mevcut operatörler:
· Mevcut çevrim süresi:
· Hedeflenen tamamlanmış parça/saat:
· Vardiya sayısı:
· Gözetimsiz çalışma gereklidir:
· Planlanan gelecekteki hacim:
Tedarikçiden teyit etmesini isteyin:
· makine tonajı;
· çalışma uzunluğu;
· Kareler arasındaki mesafe;
· felç;
· gün ışığı;
· boğaz derinliği;
· Y1/Y2;
· X;
· R;
· Z1/Z2;
· diğer gerekli eksenler;
· taç giyme;
· kontrolör;
· açı ölçümü;
· alet sıkıştırma;
· zımba/kalıp paketi;
· minimum V açıklığı;
· takım yükü;
· sayfa takipçisi;
· ön destekler;
· otomatik takım değiştirici;
· robot uyumluluğu;
· Güvenlik ekipmanları.
Ayrıca, gerçek parçaları kullanarak bir bükme deneyi de talep edin.
Tedarikçiden teyit etmesini isteyin:
· maksimum gelen boşluk uzunluğu;
· maksimum boşluk genişliği;
· maksimum döndürülebilir diyagonal;
· maksimum bükme uzunluğu;
· maksimum bükme yüksekliği;
· minimum parça boyutu;
· minimum flanş;
· maksimum geri dönüş bükümü;
· Geriye doğru bükülme kabiliyeti;
· pozitif/negatif bükme;
· Malzeme/kalınlık tablosu;
· Malzeme dayanımı varsayımları;
· Bükülme açısı sınırları;
· minimum yarıçap;
· manipülatör tasarımı;
· boş tutucu konfigürasyonu;
· evrensel takım;
· yardımcı araçlar;
· dar parçaların işlenmesi;
· Yükleme otomasyonu;
· boşaltma otomasyonu;
· çevrimdışı programlama;
· yüzey koruma yöntemi;
· otomatik takım kurulumu;
· FAT metodolojisi.
Her bir temsili parça için fizibilite sonucu talep edin.
Bir kaporta bükme makinesi (FAT), yalnızca basit bir dikdörtgen tepsi kullanmamalıdır.
Birden fazla temsili bileşen seçin.
Katmak:
Testler:
· manipülatör zarfı;
· rotasyon;
· konumlandırma;
· Yükleme/boşaltma.
Testler:
· gümrükleme;
· boş tutucu;
· çarpışma;
· Boşaltma.
Testler:
· kavrama;
· minimum geometri;
· konumlandırma.
Katmak:
· pozitif bükülme;
· negatif bükülme;
· dönüş flanşı;
· çeşitli taraflar.
Testler:
· çizikler;
· alet izleri;
· koruyucu film.
Ölçüm:
· döngü süresi;
· bükülme açısı;
· flanş boyutu;
· tekrarlanabilirlik;
· kurulum süresi;
· ve geçiş süresi.
Aşağıdakileri test etmek için temsili bileşenler kullanın:
· maksimum kalınlık;
· maksimum gerçek bükme uzunluğu;
· en küçük flanş;
· en derin kutu;
· çoklu büküm dizisi;
· özel aletler;
· taç giyme;
· arka destek;
· ve açı telafisi.
FAT testi, yalnızca makine hareketini değil, gerçek üretim kapasitesini de doğrulamalıdır.
Bir pres bükme makinesi normalde sac levhayı bir zımba ve kalıp arasında bükerken, bir panel bükme makinesi sacı sıkıştırır ve kontrollü bükme bıçakları kullanarak kenarlarını şekillendirir.
Bir pres bükme makinesi, esnekliğinin büyük bir kısmını değiştirilebilir takımlardan alır. Bir panel bükme makinesi ise verimliliğinin büyük bir kısmını otomatik parça işleme ve entegre bükme otomasyonundan alır.
Uygun çok taraflı panel bileşenleri için çok daha hızlı olabilir çünkü manuel konumlandırma, döndürme ve taşıma işlemlerini azaltır.
Ancak, bu her yerde daha hızlı olduğu anlamına gelmez.
Basit parçalar, pres bükme makinesinde çok verimli bir şekilde üretilebilir.
Gerçek parçaları kullanarak toplam bitmiş parça çevrim süresini karşılaştırın.
Her fabrikada değil.
Panel bükme makineleri özellikle panel şeklinde sac metal parçalar için etkilidir, ancak pres frenleri genellikle kalın malzemeler, uzun parçalar, özel takımlar ve düzensiz geometriler için daha geniş bir yelpaze sunar.
Birçok fabrika her ikisine de sahip olmaktan fayda sağlayabilir.
Evrensel bir kalınlık standardı yoktur.
Günümüzdeki ticari makineler önemli ölçüde farklılık göstermektedir.
Örnek olarak, 3 mm kalınlığındaki çelik için kullanılan makineler verilebilir, ancak kapasite şunlara bağlıdır:
· malzeme dayanımı;
· model;
· bükülme açısı;
· bükme uzunluğu;
· geometri;
· ve aletler.
Daima üreticinin malzemeye özel kalınlık tablosunu kullanın.
Evet.
Otomatik takım adaptasyonu ve yazılım tabanlı kurulum özelliklerine sahip modern panel bükme makineleri, yüksek çeşitlilikte, küçük partiler halinde veya hatta tekli parti üretiminde son derece etkili olabilir.
Salvagnini, özellikle P4'te birinci parti ve kit üretim kapasitesini belgeliyor.
Panel bükme makineleri genellikle elektrik panoları ve muhafaza panelleri için oldukça uygundur, çünkü bu parçalar genellikle bir levha etrafında birkaç büküm ve tekrarlanan yeniden konumlandırma gerektirir.
Ancak alıcının aşağıdakileri doğrulaması gerekir:
· bükme yüksekliği;
· dönüş flanşları;
· kutu derinliği;
· boş boyut;
· malzeme kalınlığı;
· ve özel geometri.
Dolap iskeletleri, kalın braketler ve özel parçalar için yine de bir pres bükme makinesine ihtiyaç duyulabilir.
Genellikle pres bükme makinesi daha iyi bir seçimdir.
Pres frenleri çok daha yüksek kuvvet aralıklarında mevcuttur ve ağır takımlar ile kalın levha uygulamalarını daha kolay bir şekilde karşılayabilir.
Birçok panel bükme makinesi, evrensel veya otomatik olarak yapılandırılmış aletler sayesinde manuel alet değişikliklerini önemli ölçüde azaltır.
Ancak, özel geometriler yine de şunları gerektirebilir:
· yardımcı bükme aletleri;
· ek boş tutucular;
· veya otomatik takım kurulumu.
Bu nedenle, her parça için "alet değiştirmeye gerek yok" varsayımı yapılmamalıdır.
Panel bükme makinesi, konumlandırma ve döndürme işlemlerinin entegre edilmesi sayesinde manuel parça taşıma işlemlerini önemli ölçüde azaltır.
Robotik pres bükme makinesi ayrıca iş gücünü önemli ölçüde azaltabilir.
Doğru karşılaştırma şu şekilde hesaplanmalıdır:
Kabul edilen tamamlanmış parça başına çalışma saatleri
Makinenin başında duran operatörleri saymak yerine.
İkisi de evrensel olarak daha iyi değil.
Robotik pres freni, pres freninin geniş takım esnekliğini korurken, taşıma işlemini otomatikleştirir.
Panel bükme makinesi, parça manipülasyonunu doğrudan bükme mimarisine entegre eder.
Robotun uygulanabilirliği şunlara bağlıdır:
· Parça boyutu;
· ağırlık;
· tutucu;
· yeniden kavrama;
· geometri;
· ve üretim karışımı.
Panel bükme makinesinin uygulanabilirliği şunlara bağlıdır:
· panel zarfı;
· flanş yüksekliği;
· rotasyon;
· sıkıştırma;
· ve geometri.
Evrensel bir cevap yok.
Her iki teknoloji de doğru şekilde belirtildiğinde yüksek doğruluk elde edebilir.
Doğruluk, mutabık kalınan fabrika kabul testi (FAT) koşulları altında, temsili üretim parçaları kullanılarak doğrulanmalıdır.
Karma üretim için bu güçlü bir strateji olabilir.
Panel bükme makinesi uygun panel gruplarını verimli bir şekilde işleyebilirken, pres freni kalın, uzun, düzensiz veya özel takım gerektiren işleri halledebilir.
Doğru karar, iş yükü dağılımına ve kullanımına bağlıdır.
Panel bükme makinesi ile pres bükme makinesi arasındaki fark, hız, otomasyon veya makine fiyatından daha derindir.
Bunlar iki farklı bükme mimarisini temsil ediyor.
Bir pres bükme makinesi şu unsurlardan oluşur:
kuvvet + takım + CNC eksenleri + işlem esnekliği
Bir panel bükme makinesi şu unsurlardan oluşur:
Sıkıştırma + entegre manipülasyon + otomatik bükme + azaltılmış elle müdahale
Pres bükme makinesi genellikle daha geniş bir uygulama yelpazesi sunar, özellikle şu alanlarda:
· kalın malzeme;
· uzun bileşenler;
· alışılmadık geometri;
· özel takımlar;
· ve öngörülemeyen üretim.
Panel bükme makinesi, üretimde ağırlıklı olarak şu durumlarda tercih edilir:
· çok taraflı paneller;
· dolaplar;
· kapılar;
· muhafazalar;
· ev aletleri;
· Isıtma, soğutma ve havalandırma (HVAC) parçaları;
· asansör bileşenleri;
· ve tekrarlanan konumlandırma ve döndürme işlemlerinin önemli miktarda iş gücü ve işlem süresi gerektirdiği diğer sac metal parçalar.
Dolayısıyla doğru satın alma kararı şu sırayı izlemelidir:
1. Gerçek kısım ailesini sınıflandırmak;
2. Malzeme ve kalınlığı tanımlayın;
3. Bükme uzunluklarını ve flanş yüksekliklerini ölçün;
4. Zorlu dönüş virajlarını ve geometrisini belirlemek;
5. Üretim hacmini ve vardiya değişimlerini hesaplayın;
6. Manuel taşıma süresini karşılaştırın;
7. Aletleri ve otomasyonu değerlendirmek;
8. fizibilite çalışmaları yürütmek;
9. FAT sırasında temsili bileşenleri test edin;
10. Yaşam döngüsü maliyetini hesaplayın.
Doğru bükme teknolojisi şunlar tarafından belirlenir: Parça ailesi ve üretim stratejisi—sadece makine kategorisine göre değil..
Birçok gelişmiş sac metal fabrikası için en güçlü sonuç şu olmayabilir:
Panel bükme makinesi yerine pres bükme makinesi
ne de:
Pres freni yerine panel bükme makinesi
Ancak:
Her teknolojiyi, en verimli şekilde ürettiği parça aileleri için kullanın.
E -posta adresinizi ve gereksinimlerinizi bırakın, profesyonel satış ekibimiz sizin için en uygun çözümü geliştirecektir.


telif hakkı
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Her hakkı saklıdır
.
 AĞ DESTEKLENİYOR
 Türkçe
 English
 français
 Deutsch
 italiano
 русский
 português
 español
 한국의
 العربية