Birinden diğerine seçim yapmak panel bükme makinesi ve pres freni Bu, sadece hangi makinenin daha yeni, daha hızlı veya daha otomatik olduğu sorusu değil.
Bu iki teknoloji, sac levhayı temelde farklı şekillerde şekillendirir.
Bir pres bükme makinesi tipik olarak iş parçasını bir arka dayama plakasına yaslar ve sacı bir zımba ve kalıp arasına sıkıştırır. Esnekliği büyük ölçüde değiştirilebilir takımlardan, kontrollü eksenlerden, CNC programlamadan ve gerektiğinde robotik otomasyondan kaynaklanır.
Bir panel bükme makinesi normalde sacı sıkıştırır ve kontrollü bükme bıçakları kullanarak kenarları şekillendirirken, bir manipülatör iş parçasını otomatik olarak konumlandırır veya döndürür. Esnekliği daha çok entegre taşıma, evrensel veya otomatik olarak yapılandırılmış takımlar ve yazılım tabanlı parça manipülasyonundan kaynaklanır.
Bu farklılıklar şunları etkiler:
· malzeme kalınlığı;
· bükme uzunluğu;
· flanş yüksekliği;
· minimum flanş;
· Parça geometrisi;
· kurulum süresi;
· takım gereksinimleri;
· Operatör katılımı;
· otomasyon;
· toplam çevrim süresi;
· ve nihayetinde üretim sürecinin ekonomisi.
Bu nedenle doğru soru şu değildir:
Panel bükme makinesi, pres bükme makinesinden daha mı iyidir?
Daha faydalı bir soru şu olabilir:
Hangi bükme mimarisi, fabrikanın parça çeşitliliğine, üretim karışımına, otomasyon stratejisine ve yaşam döngüsü ekonomisine daha iyi uyum sağlar?
Bu kılavuz, mühendislik ve üretim perspektiflerinden farklılıkları açıklamaktadır.
|
Faktör |
Pres Freni |
Panel Bükücü |
|
Bükme prensibi |
Zımba, levhayı bir kalıbın içine veya üzerine yerleştirir. |
Sac levha, kontrollü bükme bıçakları yardımıyla sıkıştırılır ve şekillendirilir. |
|
İş parçasının konumlandırılması |
Arka destek + operatör veya robot |
Entegre manipülatör genellikle parçayı konumlandırır ve döndürür. |
|
Alet felsefesi |
Birbirinin yerine kolayca kullanılabilen zımbalar ve kalıplar. |
Evrensel, uyarlanabilir veya otomatik olarak yapılandırılmış bükme aletleri |
|
Malzeme yelpazesi |
Çok geniş |
Daha çok makineye ve geometriye bağlı |
|
Kalın plaka |
Başlıca güçlü yönleri |
Modele bağlı olarak daha sınırlı |
|
Çok uzun bileşenler |
Geniş makine ve tandem seçenekleri |
Panel zarfı ve makine geometrisiyle sınırlıdır. |
|
Çok taraflı panel parçaları |
Tekrar tekrar yeniden konumlandırma gerektirir. |
Temel kas gücü |
|
Parça rotasyonu |
Manuel, operatör destekli veya robotik |
Genellikle otomatiktir |
|
Özel şekillendirme |
Güçlü araç özgürlüğü |
Daha çok geometriye bağlı |
|
Kurmak |
Alete bağlı |
Genellikle otomatik veya evrensel takım tezgahları ile azaltılır. |
|
Birinci parti üretim |
Çok güçlü |
Modern sistemlerde de mümkündür. |
|
Seri üretim |
Otomatikleştirildiğinde güçlü |
Uygun panel aileleri için güçlü |
|
Operatör bağımlılığı |
Manuel kullanımda orta ila yüksek seviye |
Programlama/kurulumdan sonra daha düşük |
|
Otomasyon |
Robot ve otomatik takım değiştirici mevcuttur. |
Entegre taşıma, mimarinin temelini oluşturmaktadır. |
|
Yüzeye duyarlı paneller |
Alet ve kullanım şekline büyük ölçüde bağlıdır. |
Genellikle avantajlıdır |
|
Sermaye yatırımı |
Çok geniş bir yelpaze |
Genellikle daha yüksek düzeyde entegre otomasyon |
|
En iyi seçim yöntemi |
Parça ailesi + kapasite + takım analizi |
Parça fizibilitesi + manipülasyon + otomasyon analizi |
Bu tablo bir başlangıç noktası olarak değerlendirilmelidir.
Makine kategorilerinin hiçbiri her satırda evrensel bir avantaja sahip değil.
Tipik bir CNC pres bükme makinesinde, iş parçası arka dayama yerine yerleştirilir ve piston, zımbayı alt kalıba doğru hareket ettirir.
Hava bükme işleminde, sac normalde şu noktalara temas eder:
· delme ucu;
· sol omuz;
· ve sağ kalıp omuzu.
Zımba, kağıdı kalıbın dibine tamamen itmek zorunda değildir.
Son büküm açısı esas olarak şunlara bağlıdır:
· delme nüfuzu;
· malzeme kalınlığı;
· çekme dayanımı;
· iç yarıçap;
· ve malzeme geri yaylanma.
Bu durum, pres bükme makinesine önemli bir pratik avantaj sağlar:
Tek bir zımba ve kalıp kombinasyonu, piston penetrasyonunu değiştirerek genellikle birkaç bükme açısı üretebilir.
Bu nedenle makine, mekanik aletleri programlanabilir piston pozisyonuyla birleştirir.
Bir pres bükme makinesi genellikle üç temel sisteme dayanır.
Kullanılan takım, işlem aralığının büyük bir bölümünü belirler.
Aşağıdakiler için farklı takımlar seçilebilir:
· keskin virajlar;
· 90° dönüşler;
· geniş yarıçaplı virajlar;
· kısa flanşlar;
· derin kutular;
· U şekilleri;
· kenar dikimi;
· özel profiller;
· ve yüzeye duyarlı bileşenler.
Bu nedenle takım seçimi, makine siparişinden sonra aksesuar olarak değil, makinenin bir parçası olarak yapılmalıdır.
Arka dayama, flanş boyutunu konumlandırır.
Uygulamaya bağlı olarak şunları içerebilir:
· X;
· R;
· Z1/Z2;
· X1/X2;
· R1/R2;
· veya diğer kontrollü hareketler.
Basit bir braket yalnızca X konumlandırmasını gerektirebilir.
Asimetrik bir muhafaza, birkaç bağımsız arka dayama hareketi gerektirebilir.
Modern senkronize makinelerde, RAM genellikle Y1 ve Y2 aracılığıyla kontrol edilir.
Uzun parçaların hassasiyeti ayrıca şunları gerektirebilir:
· CNC taçlandırma;
· hidrolik dengeleme;
· açı ölçümü;
· veya uyarlanabilir düzeltme.
Dolayısıyla, üretilen parçanın hassasiyeti yalnızca kontrol ünitesinin çözünürlüğüne bakılarak tahmin edilemez.
Pres bükme makinesinin en önemli avantajı şudur: alet özgürlüğü.
Bir pres bükme makinesi şunları kullanabilir:
· düz yumruklar;
· kaz boynu yumrukları;
· keskin yumruklar;
· yarıçap zımbaları;
· kenar dikme aletleri;
· çoklu V yongaları;
· tek V yongaları;
· özel şekillendirme aletleri;
· ve özel takım üretimi.
Bu, tek bir makinenin çok geniş bir yelpazedeki parça geometrilerini işlemesine olanak tanır.
Örneğin TRUMPF, yarıçap şekillendirme, sensör tabanlı açı ölçümü, folyo kaplı malzeme ve özel uygulamalar için özel takımlar yayınlamaktadır. Ayrıca hassas veya kaplamalı levhalarda yüzey izlerini azaltmayı amaçlayan takım çözümleri de sunmaktadır.
Öyleyse:
Pres freninin esnekliği büyük ölçüde alet tabanlı.
Bu durum, daha sonra bir panel bükme makinesiyle karşılaştırıldığında önem kazanacaktır.
Panel bükme makinesi farklı bir şekillendirme mimarisi kullanır.
Makine normalde, flanşı tekrar tekrar bir arka dayama plakasına dayayıp zımbayı bir V kalıbına itmek yerine şu işlemleri gerçekleştirir:
1. boşluğa referans verir;
2. İş parçasını sıkıştırır;
3. Bir manipülatör yardımıyla konumlandırır;
4. Kenarı oluşturmak için üst ve/veya alt bükme bıçakları kullanır;
5. Boş parçayı otomatik olarak döndürür veya yeniden konumlandırır;
6. Ek kenarları bükmeye devam ediyor.
Modern makineler şunları bir arada kullanabilir:
· boş tutucu;
· üst bükme bıçağı;
· alt bükme bıçağı;
· karşı bıçak;
· manipülatör;
· otomatik takım kurulumu;
· yardımcı araçlar;
· Yükleme/boşaltma otomasyonu;
· ve çevrimdışı programlama.
Örneğin, Salvagnini'nin P4 modeli, panel geometrisine otomatik olarak uyum sağlayan evrensel bükme takımları kullanır; bu da manuel yeniden takım ihtiyacını azaltır ve tekli veya kit üretimini destekler.
Tutucu, pres freni zımbasından farklı bir işlev görür.
Bükme bıçakları, sıkıştırılmış kenar etrafında hareket ederek pozitif veya negatif bükümler oluştururken, sac levhayı sabit tutar.
Bu, panel bükme makinesinin, operatörün her bükümden sonra parçayı manuel olarak çıkarmasına, çevirmesine, döndürmesine ve yeniden konumlandırmasına gerek kalmadan bir panel etrafında birden fazla büküm yapabileceği anlamına gelir.
Sonuç sadece daha hızlı bir bükme hareketi değil.
Daha büyük verimlilik artışı genellikle azaltmaktan kaynaklanır. virajlar arasındaki işlem süresi.
Panel bükme makinelerinde, iş parçasını yeniden konumlandırmak için genellikle entegre bir manipülatör kullanılır.
Örneğin, TRUMPF'ın panel bükme sistemleri, otomatik konumlandırma için döner parça manipülasyonu kullanır ve mevcut 7000 Serisi makineler, uygun konfigürasyonla negatif bükümler de dahil olmak üzere karmaşık bükümlerin otomatik olarak işlenmesini destekler.
Bu durum üretim iş akışını önemli ölçüde değiştiriyor.
Manuel pres frenleme döngüsü şu şekilde olabilir:
Konumlandır → Bük → Kaldır → Döndür → Yeniden Konumlandır → Bük → Çevir → Yeniden Konumlandır → Bük
Bir panel bükme makinesinin çevrimi muhtemelen şöyle görünür:
Yükle → Referans → Kelepçele → Otomatik konum/döndürme → Bük → Döndür → Bük → Devam Et → Boşalt
Bu nedenle, yalnızca viraj başına geçen saniye sayısını karşılaştırmak yanıltıcı olabilir.
Modern panel bükme makineleri, operatörün iş parçasını elle çevirmesine gerek kalmadan genellikle hem yukarı hem de aşağı doğru bükme işlemini gerçekleştirebilir.
Bu özellikle şu durumlarda değerli olabilir:
· elektrik panoları;
· cihaz panelleri;
· asansör panelleri;
· HVAC panelleri;
· tepsiler;
· muhafazalar;
· cephe elemanları;
· ve benzer çok taraflı bileşenler.
Ancak, bir parçanın üretilebilmesi hala şunlara bağlıdır:
· bükme yüksekliği;
· dönüş flanşları;
· içe doğru girintili geometri;
· boş boyut;
· bir kısmı çapraz;
· sıkıştırma;
· çarpışma mesafesi;
· ve yardımcı araçlar.
Bu nedenle, bir panel bükme makinesi her zaman kısmi fizibilite çalışmasıyla değerlendirilmelidir.
En büyük avantaj sadece bıçak hızı değil.
Panel bükme makinelerinin verimliliği şu faktörlerin birleşiminden kaynaklanır:
· Entegre konumlandırma;
· otomatik döndürme;
· manuel işlem sayısının azaltılması;
· manuel yeniden takım ihtiyacını azalttı;
· otomatik pozitif/negatif bükme;
· yazılım tarafından oluşturulan diziler;
· ve tekrarlanabilir parça referanslama.
Öyleyse:
Panel bükücünün esnekliği büyük ölçüde otomasyon ve evrensel araç tabanlı.
Bu durum, değiştirilebilir takımlarla daha çok ilişkilendirilen pres freni esnekliğiyle doğrudan zıtlık oluşturmaktadır.
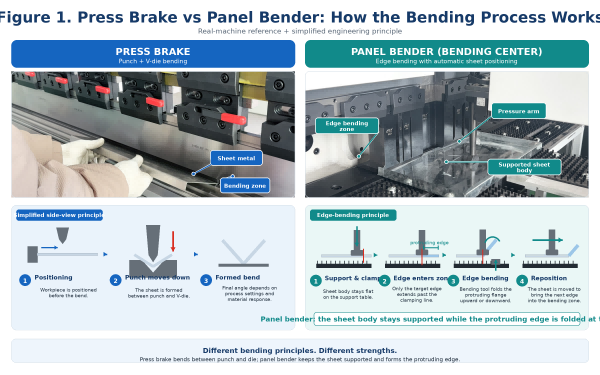
Şekil 1. Temel şekillendirme prensibi: zımba + V-kalıp bükme ile sıkıştırılmış sac + kontrollü bükme bıçakları karşılaştırması.
Bir pres bükme makinesi, zımba ve kalıp etkileşimi yoluyla bükümü oluşturur.
Panel bükme makinesi, sac levhayı sıkıştırır ve kontrollü bıçak hareketiyle flanş şeklini oluşturur.
Bu fark, neredeyse diğer tüm karşılaştırmaları etkiler:
· takım tezgahları;
· geometri;
· kalınlık aralığı;
· elleçleme;
· programlama;
· ve otomasyon.
İki ilke de evrensel olarak birbirinden üstün değildir.
Pres bükme makineleri genellikle çok daha geniş bir kalınlık ve kuvvet aralığı sunar.
Büyük hidrolik pres frenleri şu amaçlarla yapılandırılabilir:
· ince tabaka;
· orta boy tabak;
· kalın plaka;
· yüksek mukavemetli çelik;
· büyük yarıçaplar;
· ve yüksek tonajlı uygulamalar.
Panel bükme makineleri genellikle sac levha işleri için optimize edilmiştir, ancak gerçek kalınlık kapasiteleri makine modelleri arasında önemli ölçüde farklılık gösterir.
Örneğin, Salvagnini şu anda belirli malzeme dayanımı ve açı koşullarında yaklaşık 3,2 mm kalınlığındaki çeliği işleyebilen P4 konfigürasyonları yayınlamaktadır; paslanmaz çelik ve alüminyum limitleri ise farklılık göstermektedir.
Prima Power'ın BCe verileri de benzer şekilde, modele bağlı kapasitelerin yaklaşık olarak şu şekilde olduğunu göstermektedir:
· 410 N/mm² UTS'de 3,0–3,2 mm çelik;
· 2,0–2,2 mm paslanmaz çelik;
· 4,0 mm alüminyum.
ZYCO'nun mevcut C serisi için yayınladığı teknik özellikler daha muhafazakâr olup, modele bağlı değerler şu şekildedir:
· 1,5 mm soğuk plaka;
· 0,8–1,5 mm paslanmaz çelik;
· 2–3 mm alüminyum.
Bu örnekler, "örneğin, evrensel ve kullanışlı bir ifade"nin neden olmadığını göstermektedir:
"Bir panel bükme makinesi 3 mm kalınlığındaki çeliği bükebilir."
Doğru bir şartname şu unsurları içermelidir:
· makine modeli;
· malzeme;
· çekme dayanımı;
· bükme uzunluğu;
· açı;
· ve geometri.
Pres frenleri, son derece geniş bir çalışma uzunluğu ve tonaj yelpazesinde mevcuttur.
LVD gibi üreticiler, büyük ve ağır parçalar için çözümler de dahil olmak üzere standart, robotik ve XXL pres fren platformları yayınlamaktadır.
Panel bükme makinelerinin daha belirgin bir parça alanı vardır.
Alıcının kontrol etmesi gerekenler:
· maksimum boşluk uzunluğu;
· maksimum boşluk genişliği;
· maksimum bükme uzunluğu;
· maksimum döndürülebilir diyagonal;
· minimum parça boyutları;
· Parça ağırlığı;
· ve manipülatör sınırlamaları.
Örneğin, Prima Power'ın BCe'si, maksimum bükme uzunluğu, sac levha boyutları ve diyagonal için belirli değerler yayınlamaktadır.
Bir panel nominal sac ölçülerine uygun olabilir, ancak köşegeninin makine içinde dönmemesi nedeniyle yine de arızalanabilir.
Bu, panel bükme makinelerinin en sık gözden kaçırılan özelliklerinden biridir.
Pres freni satın alan bir kişi genellikle şunlara odaklanır:
· gün ışığı;
· felç;
· boğaz derinliği;
· takım yüksekliği;
· ve müdahale.
Bir kaporta bükme makinesi alıcısının özellikle dikkat etmesi gereken noktalar şunlardır:
maksimum bükme yüksekliği
Örneğin, mevcut P4 konfigürasyonları, çeşitli standart modeller için yaklaşık 200-260 mm aralığında bükülme yüksekliği sınırları yayınlarken, Prima Power BCe konfigürasyonları sürüme bağlı olarak yaklaşık 204 veya 264 mm yayınlamaktadır.
TRUMPF'ın mevcut 7000 Serisi bilgileri, bazı sistemlerde daha yüksek büküm yüksekliklerinin mümkün olduğunu gösteriyor ve bu da bunun büyük ölçüde modele bağlı olduğunu bir kez daha ortaya koyuyor.
Öyleyse:
Sadece kalınlık ve sac boyutu, panel bükme makinesinin uygulanabilirliğini belirlemez.
Parça, yüksek flanş veya derin kutu geometrisi nedeniyle arızalanabilir.
Pres bükme makineleri, üretimde özellikle şu durumlarda güçlüdür:
· düzensiz bileşenler;
· yapısal destekler;
· kalın plaka;
· uzun profiller;
· küçük özel parçalar;
· özel yarıçaplar;
· Kaz boynu tipi aletler gerektiren derin kutular;
· etek uçları;
· alışılmadık oluşum dizileri;
· ve özel aletler gerektiren işler.
Panel bükme makineleri, özellikle aşağıdaki parça ailelerinden oluştuğunda çok güçlüdür:
· çok taraflı paneller;
· kapılar;
· elektrik muhafazaları;
· dolaplar;
· tepsiler;
· cihaz panelleri;
· asansör panelleri;
· Isıtma, havalandırma ve klima (HVAC) bileşenleri;
· ve kenarların tekrar tekrar bükülmesinden ve otomatik döndürmeden fayda sağlayan diğer sac metal parçalar.
Önemli kelime şudur: aileden bir parça.
Tek bir bileşen teknik olarak her iki makinede de mümkün olabilir, ancak üretim ailesi genelinde ekonomik sonuçlar tamamen farklı olabilir.
Üretim esnekliğinin normal bir parçası da takım değişiklikleridir.
Farklı işler farklı gereksinimler gerektirebilir:
· yumruklar;
· ölür;
· V açıklıkları;
· yarıçaplar;
· kenar dikme aletleri;
· ve özel aletler.
Otomatik takım değiştiriciler, kurulum süresini önemli ölçüde kısaltabilir.
Örneğin, TRUMPF'ın ToolMaster'ı, özellikle küçük ölçekli üretimde önemli olan yeni programlar için takım ayarlarını otomatik olarak yapar.
Birçok modern panel bükme makinesi, evrensel veya otomatik olarak yapılandırılmış takımlar sayesinde manuel takım değişikliklerini azaltır.
Salvagnini, P4 evrensel takımlarının, desteklenen geometri aralığı için manuel yeniden takım ayarlamasına gerek kalmadan üretim sırasında otomatik olarak uyum sağladığını açıkça belirtmektedir.
Fakat:
"Panel bükme makinelerinde alet değişimine asla gerek yoktur" ifadesi her yerde doğru değildir.
Örneğin, TRUMPF panel bükme sistemleri, otomatik kalıp tutucu takım kurulumu ve belirli geometriler için isteğe bağlı yardımcı takımlar kullanır.
Doğru karşılaştırma şöyledir:
Pres bükme makineleri, değiştirilebilir takımlar sayesinde esneklik kazanır; panel bükme makineleri ise genellikle uyarlanabilir veya otomatik takımlar sayesinde manuel takım müdahalesini azaltır.
Kurulum süresi büyük ölçüde uygulamaya bağlıdır.
· araçları almak;
· araçların kurulumu;
· Segmentleri hizalamak;
· V-kalıp açıklığının değiştirilmesi;
· arka dayama mekanizmasının yapılandırılması;
· Programlar yükleniyor;
· İlk parçaların test edilmesi;
· taçlandırmanın ayarlanması;
· ve geri yaylanmayı düzeltmek.
Otomatik takım değiştirme, çevrimdışı programlama ve açı ölçümü bu süreyi önemli ölçüde azaltabilir.
· Program yükleniyor;
· Boş tutucu konfigürasyonunu seçme;
· otomatik takım kurulumu;
· Manipülatör dizisini tanımlamak;
· yardımcı aletlerin kontrolü;
· ve kısmi uygulanabilirlik onayı.
Makine genellikle takım ayarlarını otomatik olarak yapılandırabildiği için, panel bükme işlemi özellikle sık takım değiştirme gerektiren üretimde etkili olabilir.
Bu nedenle modern panel bükme makineleri yalnızca seri üretim makineleri olarak tanımlanmamalıdır.
Salvagnini, evrensel aletlerinin otomatik adaptasyonunu kullanarak seri üretim ve kit üretimini açıkça teşvik etmektedir.
Şöyle bir iddia:
"Panel bükme makineleri üç kat daha hızlı."
Tanımlanmış bir parça ve süreç olmadan teknik olarak geçerli değildir.
Panel bükme makinesi, çok taraflı panellerde üretim süresini önemli ölçüde kısaltabilir çünkü şu unsurları ortadan kaldırır:
· tekrarlanan manuel döndürme;
· yeniden konumlandırma;
· fiziksel elleçleme;
· ve bazı alet değişiklikleri.
Ancak basit, tek bükümlü bir bağlantı elemanı aynı avantajı sağlamayabilir.
Doğru ölçü birimi şudur:
Toplam bitmiş parça çevrim süresi
Olumsuz:
tek bükümlü vuruş süresi
Makineleri karşılaştırırken şunları kaydedin:
· yükleme süresi;
· konumlandırma süresi;
· bükme süresi;
· dönüş süresi;
· Zamanı yeniden kavramak;
· Takım hazırlama/kurulum süresi;
· Boşaltma süresi;
· ve geçiş süresi.
Ancak o zaman verimlilik doğru şekilde karşılaştırılabilir.
Makine kategorilerinin hiçbiri evrensel bir doğruluk avantajına sahip değil.
· malzeme kalınlığı;
· çekme dayanımı;
· tane yönü;
· geri yaylanma;
· V şeklinde açıklık;
· takım durumu;
· Y1/Y2 senkronizasyonu;
· arka dayama doğruluğu;
· taç giyme;
· ve açı düzeltmesi.
Örneğin, LVD'nin Easy-Form Laser sistemi, bükme işlemi sırasında malzeme varyasyonlarını ölçmek ve telafi etmek için tasarlanmıştır.
· boşluk doğruluğu;
· İlk referanslama;
· manipülatör konumlandırması;
· sıkıştırma;
· malzeme çeşitliliği;
· bıçak kontrolü;
· uyarlanabilir telafi;
· ve geometri.
Salvagnini, malzeme ve üretim koşullarındaki değişiklikleri telafi eden entegre uyarlanabilir sistemleri tanımlamaktadır.
Öyleyse:
Doğruluk, tek tek broşür verilerine değil, temsili parça FAT sonuçlarına göre karşılaştırılmalıdır.
Panel bükme işlemi şu açılardan cazip olabilir:
· paslanmaz çelik kapılar;
· boyalı paneller;
· cihaz kapakları;
· asansör bileşenleri;
· cephe panelleri;
· ve görünümü hassas olan diğer parçalar.
TRUMPF şu anda panel bükme işlemini, desteklenen uygulamalarda düşük izli veya izsiz işleme için uygun olarak tanımlamaktadır.
Ancak, hiçbir makinenin evrensel olarak iz bırakmayan bir makine olduğu varsayılmamalıdır.
Yüzey sonuçları şunlara bağlıdır:
· malzeme durumu;
· kir;
· koruyucu film;
· Aletin durumu;
· temas basıncı;
· bükülme yarıçapı;
· ve kısmi hareket.
Pres bükme makineleri yüzeyleri şu şekillerde de koruyabilir:
· kaplamalı aletler;
· bükülebilir film;
· daha büyük takım yarıçapları;
· cilalı aletler;
· ve süreç optimizasyonu.
Operatörün şunları yapması gerekebilir:
· Sayfayı destekleyin;
· Flanşı konumlandırın;
· Parçayı döndürün;
· Parçayı ters çevirin;
· takım değiştirme;
· Viraj sırasını belirleyin;
· ve geri yaylanmaya yanıt verir.
Bu, özellikle karmaşık parçalarda önemli bir beceri gerektirebilir.
Makine şu varsayımların çoğunu üstleniyor:
· konumlandırma;
· rotasyon;
· elleçleme;
· dizileme;
· ve tekrarlanabilir hareket.
Dolayısıyla, program ve makine ayarları doğrulandıktan sonra operatöre olan bağımlılık genellikle daha düşük olur.
Ancak emek ortadan kaybolmaz.
Beceriler şu yöne doğru gelişiyor:
· programlama;
· fizibilite analizi;
· malzeme akışı;
· otomasyon bakımı;
· ve proses mühendisliği.
Sık yapılan bir karşılaştırma hatası şudur:
manuel pres freni
ile
Tam otomatik panel bükme makinesi.
Bu adil bir teknoloji karşılaştırması değil.
Modern pres frenlerinde ayrıca şunlar da kullanılabilir:
· otomatik takım değiştiriciler;
· robot yükleme;
· otomatik boşaltma;
· açı ölçümü;
· çevrimdışı programlama;
· Tutucu değişiklikleri;
· ve esnek otomatik hücreler.
Örneğin, LVD'nin RBS 40 modeli, makine tarafında robot öğretimine gerek kalmadan, robotla taşıma ve çevrimdışı programlama özelliklerini birleştirerek çeşitli pres freni tiplerini sunabiliyor.
LVD'nin daha büyük RBS 80 modeli, robotik pres fren otomasyonunu daha büyük parçalara ve daha uzun profillere kadar genişletiyor.
TRUMPF aynı şekilde tam otomatik pres bükme hücreleri ve panel bükme sistemleri de sunmaktadır.
Dolayısıyla doğru karşılaştırma şöyledir:
Manuel Pres Bükme Makinesi mi, Robotik Pres Bükme Makinesi mi, Yoksa Panel Bükme Makinesi mi?
sadece şu değil:
Manuel mi, Otomatik mi?
|
Faktör |
Manuel Pres Freni |
Robotik Pres Freni |
Panel Bükücü |
|
İnsan organı elleçleme |
Yüksek |
Düşük |
Düşük |
|
Takım esnekliği |
Çok yüksek |
Çok yüksek |
Daha çok geometri odaklı |
|
Otomatik döndürme |
No |
Evet |
Genellikle entegre |
|
Özel alet özgürlüğü |
Harika |
Harika |
Daha sınırlı |
|
Programlama karmaşıklığı |
Ilıman |
Daha yüksek |
Entegre makine yazılımı |
|
Çevrimdışı programlama |
Mevcut |
Önemli |
Yaygın |
|
Parti esnekliği |
Harika |
Programlama verimli olduğunda iyidir. |
Modern otomatik sistemlerde mükemmel performans. |
|
Yüksek hacimli üretim |
Operatörle sınırlı |
Güçlü |
Uygun paneller için güçlü |
|
İş gücü azaltımı |
Sınırlı |
Yüksek |
Yüksek |
|
Kalın plaka kapasitesi |
Güçlü |
Robot yükü içinde güçlü |
Daha sınırlı |
|
İlk otomasyon yatırımı |
Düşük-orta |
Yüksek |
Yüksek |
|
En iyi uygulama |
Geniş genel imalat |
Tekrarlanabilir, robotla işlenebilir parçalar |
Panel odaklı çok bükümlü parçalar |
Robotik pres bükme makinesi, pres bükme işleminin takım esnekliğini korurken, iş gücü açığının büyük bir kısmını kapatabilir.
Ancak robotik uygulanabilirlik ek kısıtlamalar getiriyor:
· robot yükü;
· tutucu tasarımı;
· yeniden kavrama;
· kısmi sarkma;
· boş varyasyon;
· çarpışma mesafesi;
· ve programlama.
Dolayısıyla doğru otomasyon stratejisi, öncelikle parça ailesinden başlamalıdır.
Malzeme çeşitliliği açısından, pres freni genellikle daha geniş bir uygulama yelpazesi sunar.
Bir pres bükme makinesi çok daha büyük boyutlarda üretilebilir:
· güç;
· çalışma uzunluğu;
· gün ışığı;
· felç;
· boğaz derinliği;
· ve takım tezgahı kapasitesi.
Panel bükme kapasitesi, mimariye göre çok daha fazla değişiklik gösterir.
Mevcut üretici verileri bunu açıkça göstermektedir.
Çeşitli P4 modelleri için yayınlanan veriler şunları içermektedir:
· Minimum kalınlık yaklaşık 0,5 mm;
· Belirli malzeme dayanımı ve bükme açısı koşullarında yaklaşık 3,2 mm'ye kadar çelik;
· Bazı koşullarda paslanmaz çelik yaklaşık 2,5 mm'ye kadar kalınlıkta olabilir;
· Bazı koşullarda alüminyum yaklaşık 4 mm'ye kadar kalınlaşabilir.
Yayınlanan değerler şunlardır:
· 3,0–3,2 mm çelik;
· 2,0–2,2 mm paslanmaz çelik;
· 4,0 mm alüminyum;
· Minimum kalınlık 0,5 mm.
ZYCO'nun C serisi için şu anda yayınladığı değerler makineye göre değişiklik göstermekte olup şunları içermektedir:
· 1,5 mm soğuk plaka;
· Paslanmaz çelik kalınlığı, modele bağlı olarak yaklaşık 0,8 ila 1,5 mm arasındadır;
· Modele bağlı olarak yaklaşık 2 ila 3 mm kalınlığında alüminyum.
Bu farklılıklar önemli bir satın alma kuralını kanıtlıyor:
"Maksimum kalınlık" gibi genel bir ifadeye sahip bir panel bükme aleti asla satın almayın.
Aşağıdakileri içeren eksiksiz bir tablo isteyin:
· malzeme kalitesi;
· çekme dayanımı;
· kalınlık;
· bükülme açısı;
· bükme uzunluğu;
· bükme yüksekliği;
· iç yarıçap;
· ve özel bükümlere ilişkin herhangi bir sınırlama.
Fabrikada aşağıdaki gibi çok sayıda parça üretiliyorsa, öncelikle bir panel bükme makinesi değerlendirilmelidir:
· elektrik panosu panelleri;
· dolap kapakları;
· asansör panelleri;
· cihaz gövdeleri;
· HVAC panelleri;
· tepsiler;
· raflar;
· cephe bileşenleri;
· ekipman kapakları;
· Sığ ve orta derinlikteki kutular;
· ve tekrarlayan çok kenarlı sac metal parçalar.
Ortak özellik sadece "ince tabaka" değildir.
Şöyledir:
Otomatik parça konumlandırma ve döndürme işlemlerinin manuel müdahale ihtiyacını büyük ölçüde ortadan kaldırdığı, panel etrafındaki çok sayıda kıvrım.
Faydalı bir fizibilite incelemesi şu soruları sormalıdır:
· Kaç kenar bükülmüş?
· Parça ne sıklıkla döndürülüyor?
· Pozitif ve negatif virajlar gerekli mi?
· En yüksek flanş nedir?
· Geri dönüş bükümü var mı?
· Parça makinenin içinde dönebilir mi?
· Manipülatörün yeterli kavrama alanı var mı?
· Boş şekil yeterince düzenli mi?
· Yüzey hassas mı?
· Parçanın tamamı otomatik olarak boşaltılabilir mi?
Pres bükme makinesi genellikle aşağıdaki işlemler için daha iyi bir başlangıç noktasıdır:
· kalın plaka;
· yüksek mukavemetli malzemeler;
· yapısal destekler;
· uzun profiller;
· kısa ağır bileşenler;
· düzensiz boşluklar;
· özel yarıçaplı çalışma;
· küçük özel parçalar;
· Alışılmadık delme işlemleri gerektiren parçalar;
· karmaşık derin kutular;
· Tek seferlik imalat;
· ve gelecekteki parça geometrisinin tahmin edilemediği durumlarda taşeronluk yapılması.
Sebebi sadece daha yüksek güç değil.
Şunların birleşimidir:
güç + takım özgürlüğü + sınırsız parça çeşitliliği
Bu nedenle, genel imalat atölyeleri, panel bükme otomasyonu ekledikten sonra bile sıklıkla pres frenini muhafaza ederler.
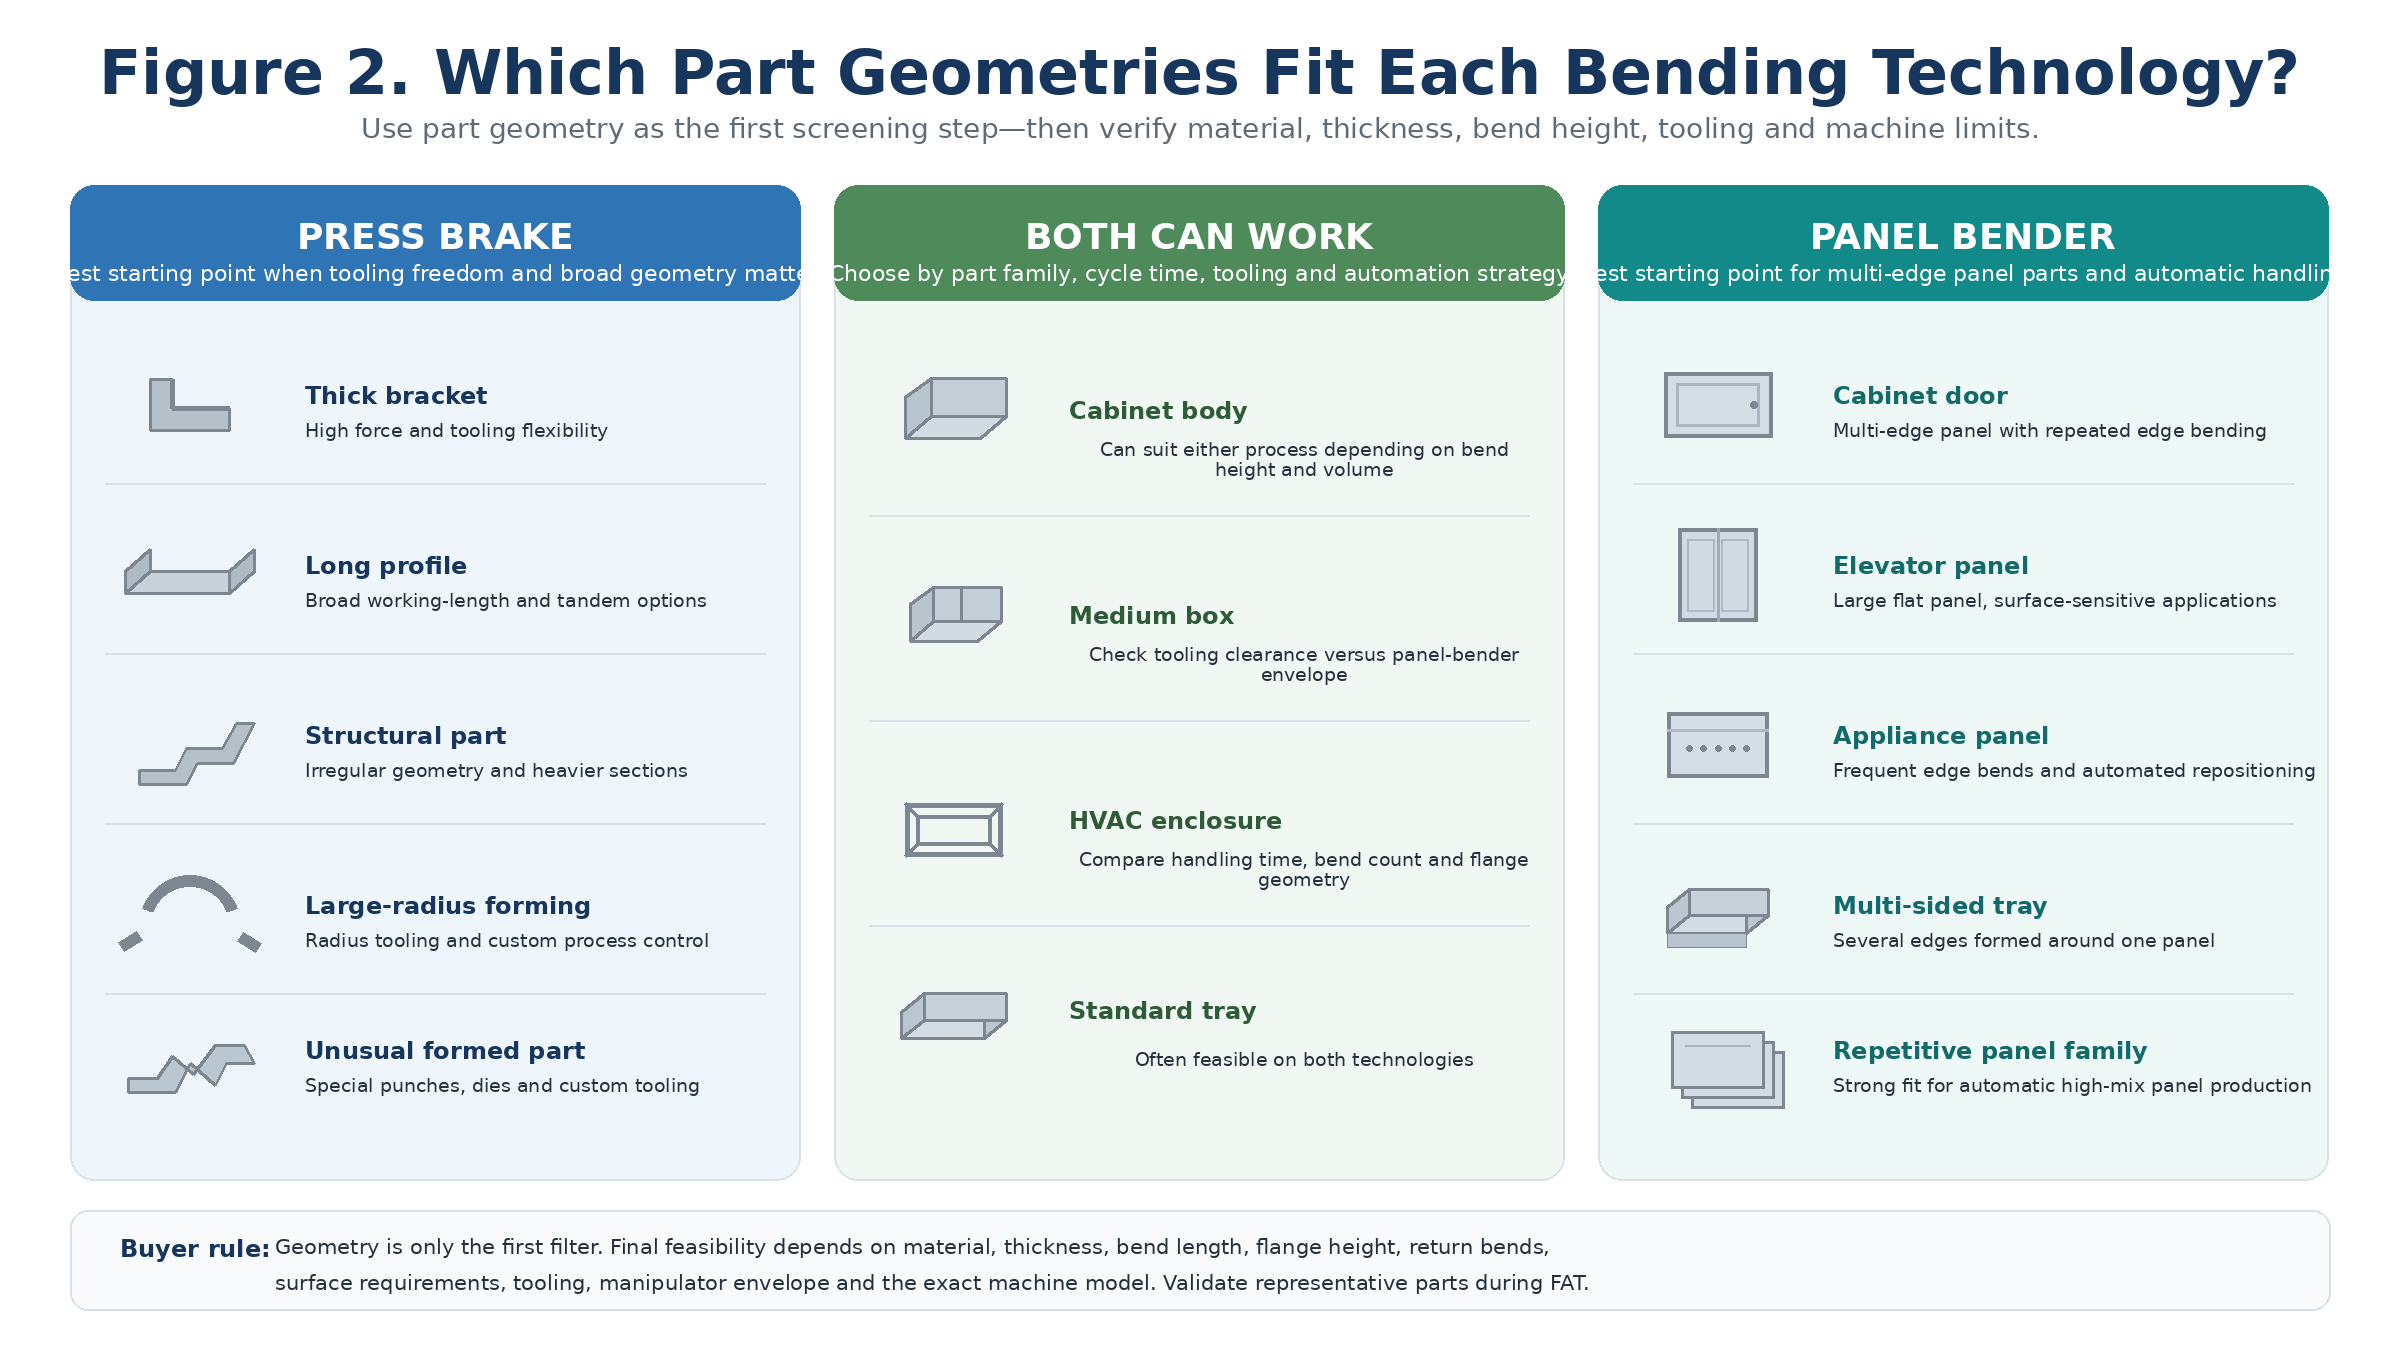
Şekil 2. Pres bükme makinesi, panel bükme makinesi veya her iki teknoloji için daha iyi başlangıç noktaları olan tipik parça geometrileri.
E -posta adresinizi ve gereksinimlerinizi bırakın, profesyonel satış ekibimiz sizin için en uygun çözümü geliştirecektir.


telif hakkı
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Her hakkı saklıdır
.
 AĞ DESTEKLENİYOR
 Türkçe
 English
 français
 Deutsch
 italiano
 русский
 português
 español
 한국의
 العربية